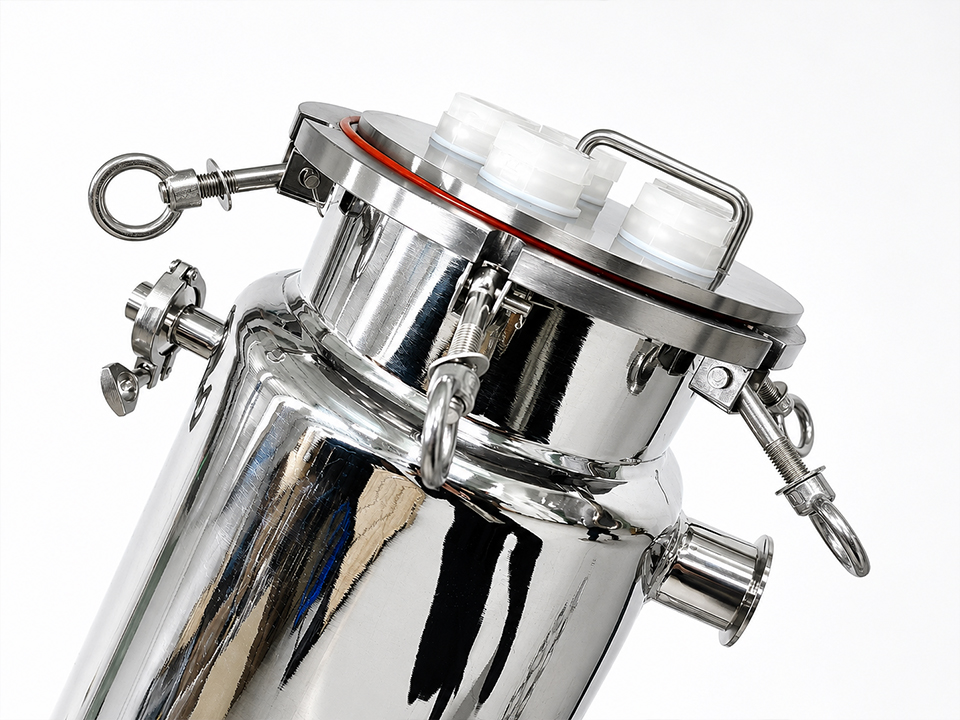
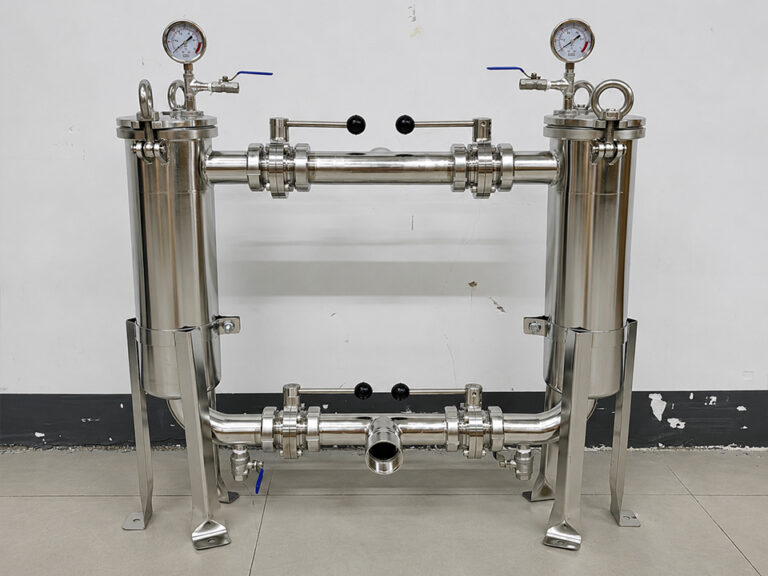
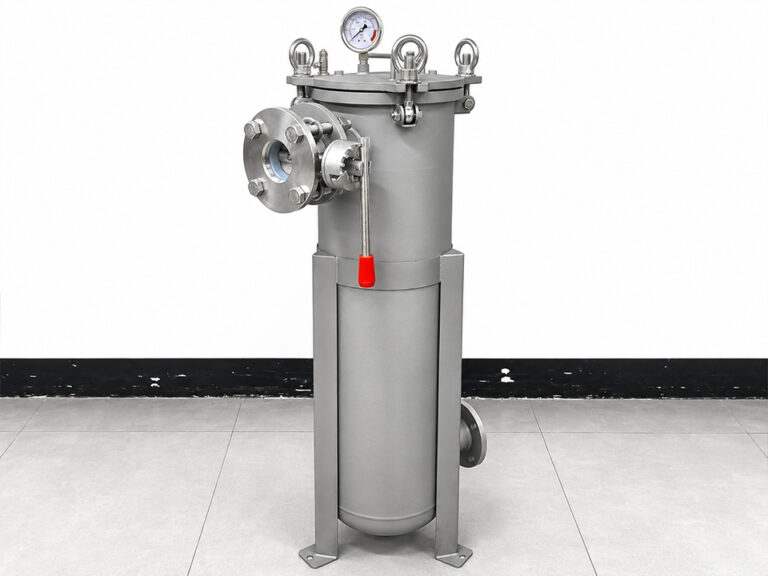
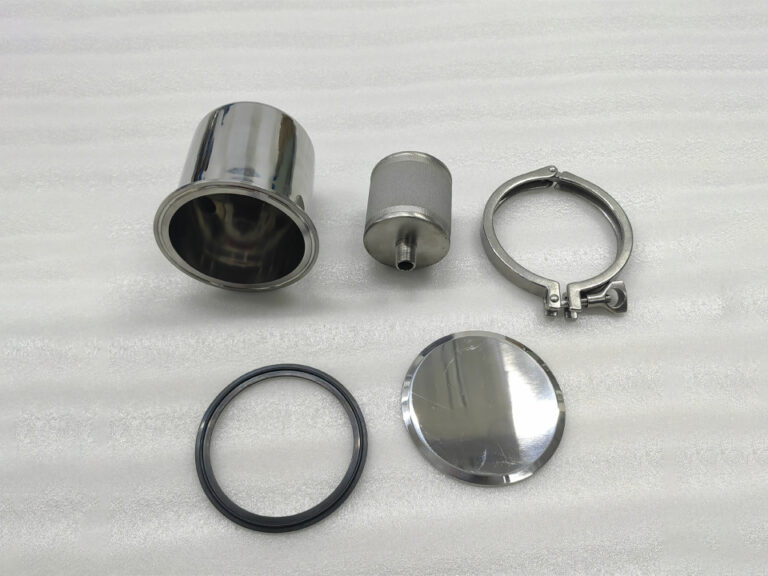
Guangzhou Lvyuan Water Purification Equipment Co., Ltd. è un produttore di filtri industriali fondato nel 2009 che progetta e produce alloggiamenti per filtri in acciaio inossidabile, serbatoi per acqua sterile in acciaio inossidabile, elementi filtranti, sacchi filtranti, materiali ultrapolimerici e prodotti filtranti sinterizzati. Gli acquirenti scelgono Lvyuan per il supporto OEM/ODM, il controllo qualità ISO9001 e le certificazioni multinazionali.
Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
Lista di controllo per l'ispezione in entrata degli alloggiamenti per filtri importati
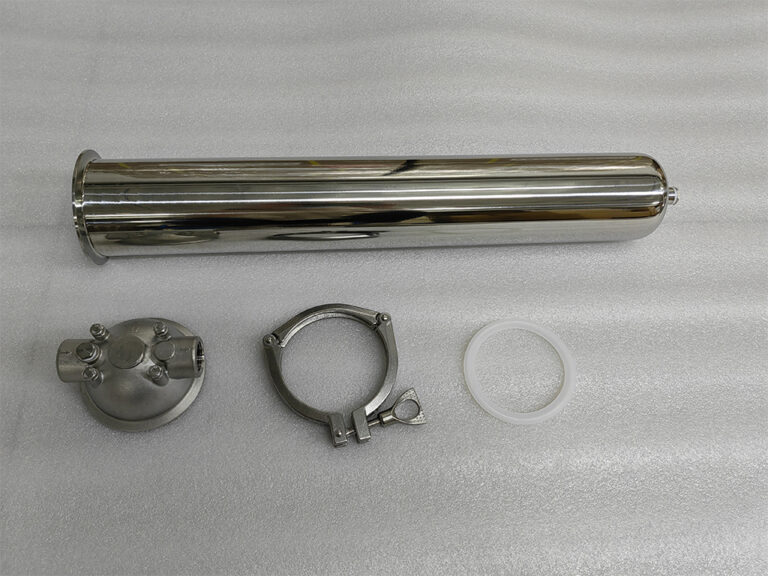
Un alloggiamento per filtro importato può sembrare perfetto nella cassa di imballaggio e tuttavia non funzionare al momento della messa in servizio. Le cause più comuni non sono particolarmente gravi: una flangia forata secondo uno standard errato, una sede di tenuta non compatibile con la cartuccia, un certificato relativo a un lotto di acciaio diverso, oppure un verbale di prova di tenuta che nessuno ha richiesto. Una volta che l’unità è stata fissata con bulloni alla linea, ciascuno di questi aspetti si traduce in un ritardo, in costi di rilavorazione o in una perdita. Questa lista di controllo è destinata ai team di approvvigionamento, qualità e ingegneria di impianto che ricevono alloggiamenti per filtri in acciaio inossidabile o plastica da fornitori esteri. Indica cosa controllare e in quale ordine, quali difetti possono essere rilevati solo dalla documentazione, quali solo con un metro a nastro e come decidere se accettare, trattenere o rifiutare un lotto.
Cosa dovrebbe comprendere un controllo in entrata degli alloggiamenti per filtri importati?
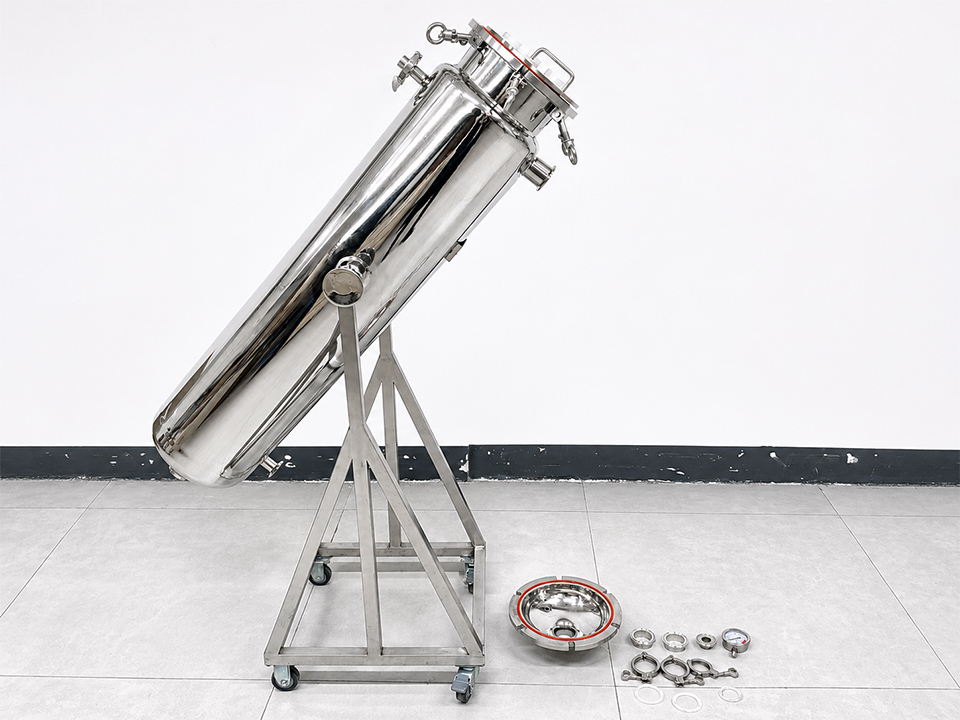
Un controllo completo in entrata dell’alloggiamento di un filtro comprende sei livelli: documentazione, imballaggio e danni da trasporto, verifica della corrispondenza con l’ordine di acquisto, condizioni delle saldature e della superficie, dimensioni e interfaccia con l’elemento filtrante, nonché verifica della pressione o di eventuali perdite. Ogni livello individua una diversa categoria di difetti, pertanto saltarne uno comporta la presenza di un punto cieco.
Eseguili nell'ordine indicato di seguito. I documenti e l'imballaggio vanno controllati per primi, poiché determinano se è possibile accettare legittimamente la consegna. I controlli dimensionali e di pressione vanno effettuati per ultimi, poiché richiedono più tempo e dovrebbero essere riservati solo alle unità che hanno superato le fasi precedenti.
Livello di ispezione
Cosa verificare
Prova o strumento
Difetti che rileva tipicamente
Documenti
Certificati, verbali di prova, documenti di conformità, manuale
Ordine di acquisto, disegno, pacchetto di certificati
Tracciabilità errata del materiale, mancanza del verbale di prova, marcatura di conformità errata
Imballaggio e trasporto
Cassa, protezione della flangia, danni causati da urti o umidità
Foto, ricevuta di consegna del corriere
Gusci ammaccati, bracci dei gruetti piegati, facce delle flange danneggiate, infiltrazioni d’acqua
Identificazione
Targhetta identificativa, modello, valori nominali di pressione e temperatura, configurazione
Voci dell'ordine di acquisto rispetto ai dati di targa
Modello errato, numero di cartucce errato, tipo di chiusura o materiale di tenuta errati
Saldatura e finitura superficiale
Continuità della saldatura, spruzzi, colorazione da calore, macchie di ruggine, detriti interni
Controllo visivo, buona illuminazione, endoscopio per cavità profonde
Saldature difettose, contaminazione, parti interne non rifinite
Dimensioni e interfaccia
Collegamenti, schema delle flange, piastra di sede, ingombro complessivo
Calibri, metro a nastro, disegno, campione
Disallineamento della flangia o della filettatura; l'elemento non si innesta o non garantisce la tenuta
Verifica della pressione e delle perdite
Protocollo di collaudo del fornitore; prova di tenuta concordata (facoltativa)
Certificato di collaudo, manometro calibrato
Chiusure che perdono, problemi alle guarnizioni o alle prese
Fase 1: Controlla i documenti prima di aprire la cassa
I documenti sono l’unico modo per verificare le caratteristiche non visibili a occhio nudo, come il tipo di acciaio inossidabile utilizzato e se il serbatoio è stato sottoposto a prove di pressione. Confrontate ogni documento con l’ordine di acquisto e il disegno approvato, non con il catalogo del fornitore.
Registro delle prove di collaudo. Dovrebbe riportare la pressione di prova, la data della prova e il risultato relativi al tuo numero di serie, non un'indicazione generica.
Documentazione relativa ai trattamenti superficiali. Se l'ordine di acquisto prevede il decapaggio, la passivazione o una finitura interna specifica, richiedere al fornitore la documentazione relativa alle operazioni eseguite.
Istruzioni per l'uso e la manutenzione nella lingua che ti serve.
Se manca un documento richiesto, sospendere l’installazione prima che qualcuno proceda al montaggio. I fornitori rispondono più rapidamente prima che l’alloggio entri in servizio piuttosto che dopo.
Fase 2: Controllare l'imballaggio e verificare la presenza di eventuali danni da trasporto al momento della consegna
Le richieste di risarcimento per danni subiti durante il trasporto sono solitamente soggette a termini di prescrizione. Scattate una foto della cassa prima di aprirla, segnalate eventuali danni visibili sulla bolla di consegna del vettore e verificate gli Incoterms e le condizioni assicurative per conoscere i termini di prescrizione. Tali termini variano a seconda del contratto e del vettore, pertanto è opportuno verificarli.
Cerca:
Forature della cassa, angoli schiacciati, indicatori di inclinazione o urto attivati e segni di umidità.
Superfici delle flange protette. Le scalfitture presenti su una superficie sporgente o sulla scanalatura dell’O-ring non si riparano.
Bracci del davit, bulloni delle cerniere, bulloni di articolazione e elementi di fissaggio delle morsettiere piegati o allentati.
Le porte, le prese d'aria e gli scarichi sono stati tappati o chiusi con tappi, in modo da impedire l'ingresso di detriti e umidità.
Componenti sfusi controllati rispetto alla bolla di consegna: guarnizioni, O-ring di ricambio, sedi delle cartucce, molle di fissaggio, elementi di fissaggio.
Fase 3: Verificare la targhetta identificativa e la configurazione rispetto all'ordine di acquisto
Gli alloggiamenti sono disponibili in numerose configurazioni, pertanto è facile commettere errori di identificazione. Verificare la targhetta identificativa e l’unità fisica a confronto con ciascuna voce dell’ordine di acquisto.
Modello, numero di serie e anno di produzione.
Pressione e temperatura massime consentite indicate sulla targhetta identificativa rispetto all'ordine di acquisto.
Materiale del corpo e della testa, nonché il materiale a contatto con il fluido di eventuali componenti interni.
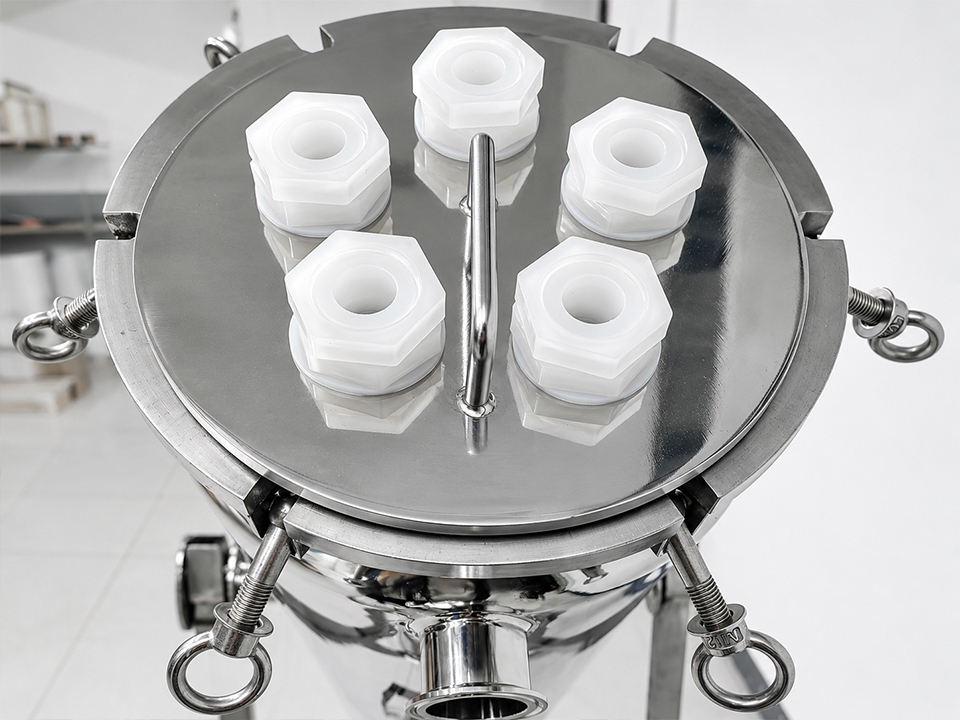
Capacità e orientamento della cartuccia o del sacchetto.
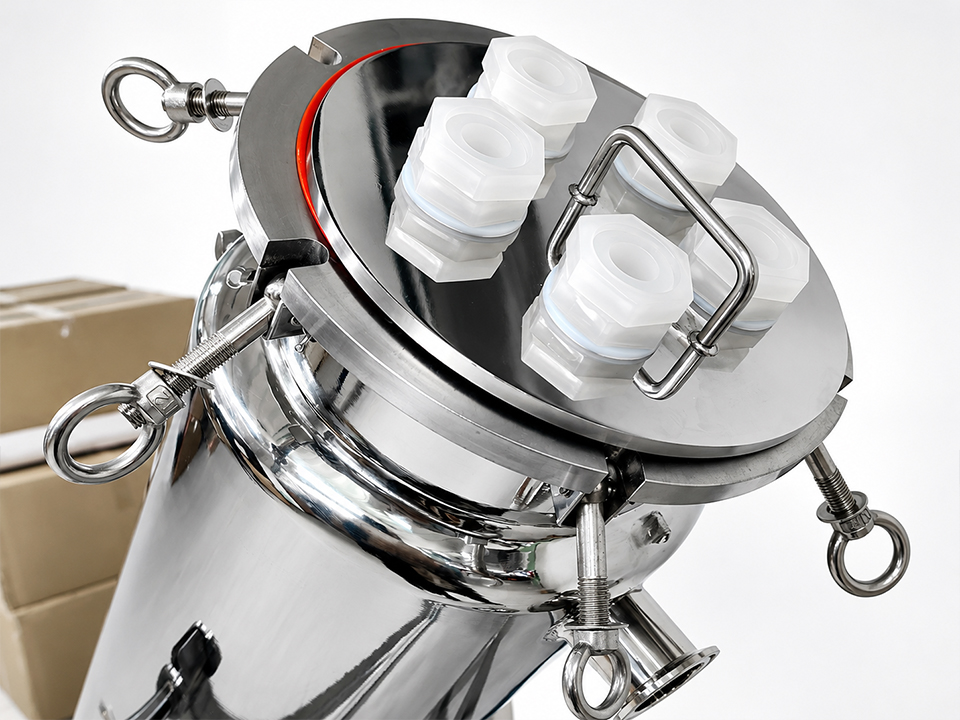
Tipo di chiusura: chiavistello, morsetto, flangia o tappo a vite.
Dimensioni, posizione e tipo di raccordo dell'ingresso e dell'uscita.
Svuotare, sfiatare e verificare il numero e le dimensioni delle porte di misurazione.
Materiale degli O-ring o delle guarnizioni. L'EPDM, l'NBR, l'FKM e il silicone non sono intercambiabili tra i diversi fluidi; pertanto, è necessario confrontare la guarnizione con il fluido di processo, non limitandosi a considerare quanto indicato nel testo della scheda tecnica (PO).
Piedini di appoggio, occhielli di sollevamento o braccio a gru, ove specificato. È opportuno segnalare l’eventuale assenza del braccio a gru su un’unità di grandi dimensioni a cartucce multiple.
Fase 4: Ispezione delle saldature, delle superfici e della pulizia interna
L'ispezione visiva di un alloggiamento fabbricato richiede una buona illuminazione, un'unità pulita e uno standard ben definito. Se il vostro ordine di acquisto non fa riferimento a uno standard di accettazione delle saldature o a requisiti di finitura interna, indicatelo nel rapporto di ispezione. La mancanza di uno standard costituisce una lacuna nelle specifiche da colmare prima del prossimo ordine, non un motivo per inventare limiti di accettazione sul posto.
Controllare l'esterno e l'interno per verificare la presenza di:
Saldature continue e uniformi, prive di crepe, porosità, sottosquadri o spruzzi eccessivi.
Colore scuro (ossido blu o color paglierino) intorno alle saldature che non è stato rimosso. Un colore molto scuro può ridurre localmente la resistenza alla corrosione dell’acciaio inossidabile.
Macchie o striature color ruggine sulle superfici in acciaio inossidabile. Queste spesso indicano una contaminazione da ferro proveniente da utensili in acciaio al carbonio o da polvere di molatura, piuttosto che da un tipo di acciaio non idoneo, e segnalano che il decapaggio o la passivazione sono stati saltati o sono stati eseguiti in modo incompleto. Confrontare con il registro dei trattamenti superficiali della Fase 1.
Bordi interni ruvidi o taglienti, cordoni di saldatura che interferiscono con la sede della cartuccia e detriti intrappolati.
Lucidatura o finitura superficiale conforme all’ordine di acquisto. Se è stata specificata una finitura igienica, l’ordine di acquisto dovrebbe definire i requisiti misurabili. Non valutare mai l“”igiene” a occhio.
Un boroscopio è utile per gli alloggiamenti profondi.
Fase 5: Verifica delle dimensioni e dell'adattamento tra gli elementi
Un alloggiamento può superare tutti i controlli visivi e di certificazione e tuttavia non essere compatibile con il componente acquistato. Utilizzate le tolleranze indicate nel disegno approvato. Se il disegno non ne riporta, segnalatelo come lacuna nella richiesta di preventivo.
Connessioni. Verificare lo standard della flangia, la classe di pressione, il cerchio di bullonatura e il numero di fori, oppure il tipo di filettatura o la dimensione del morsetto, a seconda del tipo di collegamento. Gli standard delle flange e le forme di filettatura di regioni diverse possono sembrare simili, ma non sono compatibili tra loro. Uno scenario illustrativo, non un caso reale di un cliente: un ordine di acquisto richiede “raccordi da 2 pollici” senza specificare la forma della filettatura; il fornitore spedisce il tipo che produce abitualmente e l’incompatibilità emerge solo quando gli installatori iniziano il montaggio. Una semplice riga nello standard dell’ordine di acquisto permette di evitare questo problema.
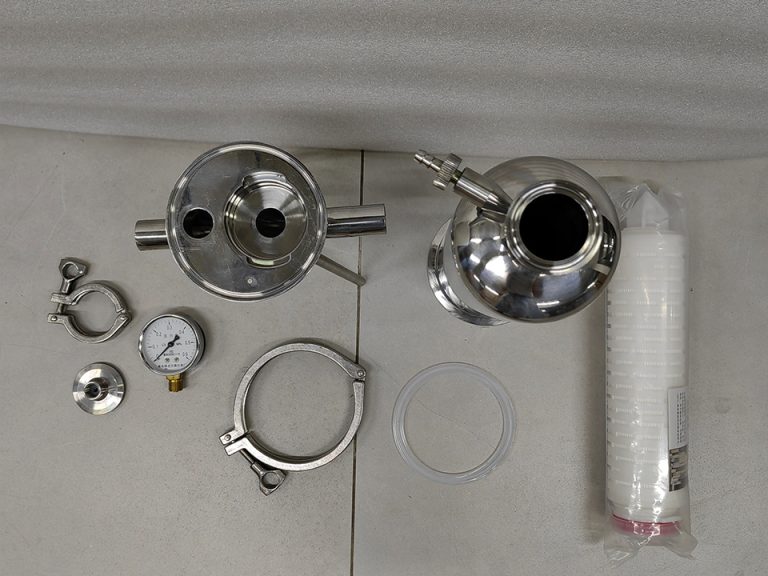
Sedile e guarnizione dell'elemento. Prima di accettare il lotto, inserire un elemento campione nell'alloggiamento. Verificare che si inserisca completamente, che la guarnizione si comprima come previsto, che il dispositivo di fissaggio si chiuda senza esercitare forza e che la chiusura non lasci spazi vuoti. Questa singola prova consente di individuare eventuali disallineamenti tra la piastra di sede e l'elemento, che i soli disegni non riescono a evidenziare.
Lo stile dell'interfaccia degli elementi è fondamentale quando gli alloggiamenti vengono abbinati a elementi speciali. Ad esempio, il cartuccia filtrante in polvere sinterizzata di acciaio inossidabile è dotato di raccordi terminali a ghiera in acciaio inossidabile, mentre il cartuccia filtrante porosa in PTFE sinterizzato è disponibile con diverse opzioni di interfaccia, tra cui le configurazioni M20, M30, 222, 226, a filo e a piastra. Una sede dell'alloggiamento progettata per una di queste configurazioni non è compatibile con un'altra. Allo stesso modo, Tubi per cartucce filtranti sinterizzati in UHMW-PE sono disponibili in diametri compresi tra 10 e 120 mm con lunghezze e interfacce personalizzabili, pertanto la lunghezza complessiva dell’elemento rispetto alla profondità interna dell’alloggiamento è un dato da verificare, non un presupposto. Per le apparecchiature di ricambio o OEM, un Cartuccia filtrante sinterizzata in UHMW-PE per alimentatore sottovuoto con estremità filettate o stampate richiede la stessa verifica dell'adattamento rispetto alla porta o al supporto di ricezione.
Fase 6: Verifica della pressione e delle tracce di perdite
Indica il mezzo di prova, la pressione di prova e la data.
È firmato da un responsabile dell'ispezione identificabile.
Indica una pressione conforme ai valori riportati sulla targhetta e alla norma citata nell'ordine di acquisto.
Se si esegue autonomamente un controllo delle perdite, concordare preventivamente con il fornitore e il proprio tecnico la pressione, il fluido, il tempo di mantenimento e i criteri di accettazione; utilizzare un manometro calibrato e rispettare i valori nominali. Considerare qualsiasi sovrapressione non prevista come un rischio per la sicurezza e una potenziale controversia in materia di garanzia.
Perché un alloggiamento classificato non garantisce un sistema classificato
Si tende comunemente a ritenere che i valori nominali riportati sulla targhetta dell’alloggiamento definiscano il limite di funzionamento sicuro dell’insieme. In pratica, è il componente con i valori nominali più bassi a determinare tale limite, e spesso si tratta dell’elemento, della guarnizione o dell’accessorio piuttosto che dell’involucro stesso.
Si considerino i materiali degli elementi. Il tubo filtrante poroso in HDPE sinterizzato La pagina riporta temperature fino a 80 °C e una resistenza alla pressione fino a 0,5 MPa per la gamma fornita. Un alloggiamento in acciaio inossidabile con una classe di resistenza molto più elevata non estende tali limiti. Allo stesso modo, una sede in elastomero o un O-ring possono rappresentare un vincolo in termini di temperatura o compatibilità chimica anche quando il serbatoio stesso non lo è.
Aggiungi alla tua lista di controllo una riga dedicata alle “portate nominali del sistema”: portate nominali della targhetta, degli elementi, delle guarnizioni e degli accessori (manometri, valvole, sfiati), tenendo conto del valore più basso. Annota accanto ad essa la pressione di processo, la temperatura, il fluido e i prodotti chimici di pulizia, in modo che il confronto risulti chiaro.
L'ipotesi opposta è altrettanto rischiosa: ovvero che un fascicolo completo di certificati renda superflua l'ispezione fisica. I certificati descrivono il materiale e le prove effettuate. Non possono indicare se la cassa sia caduta, se la flangia sia stata forata secondo uno schema errato o se l'elemento si incastri correttamente. I documenti e i controlli pratici individuano difetti diversi, e un processo affidabile si avvale di entrambi.
Quante unità dovresti ispezionare?
Ispezionare ogni unità alla ricerca di alloggiamenti di alto valore e a basso volume, come i grandi recipienti in acciaio inossidabile, in cui un singolo difetto comporta costi elevati e il lotto è di piccole dimensioni. Per lotti più grandi di alloggiamenti di piccole dimensioni o ripetibili, utilizzare un piano di campionamento statistico anziché una percentuale fissa. La norma ISO 2859-1 specifica schemi di campionamento basati sull'indice AQL per l'ispezione per lotti in base agli attributi. Il valore AQL e il livello di ispezione sono decisioni commerciali che voi e il fornitore dovreste concordare nel contratto, poiché la norma prevede piani basati su tali scelte anziché selezionarli per voi.
Classificare i difetti prima dell'inizio dell'ispezione, in modo che la regola decisionale non sia oggetto di discussione in banchina:
Classe di difetto
Esempi
Disposizione tipica
Critico
Saldatura incrinata, chiusura che perde, valore di pressione nominale errato, mancanza del verbale di prova di tenuta su un’unità soggetta a pressione
Rifiutare o mettere in attesa l'intero lotto fino a quando il fornitore non risponde
Maggiore
Standard di collegamento errato, l'elemento non si innesta correttamente, materiale della guarnizione errato, il certificato del materiale non è tracciabile
Sospensione, messa in quarantena e richiesta di azioni correttive al fornitore
Minore
Graffi superficiali lontani dalle superfici di tenuta, disallineamento delle etichette, lievi segni superficiali
Accettare con riserva, oppure negoziare una concessione
I componenti interni porosi e i componenti OEM richiedono criteri di accettazione specifici
Alcuni programmi relativi agli alloggi includono anche componenti porosi come voci di bilancio separate, quali prese d’aria, dischi di limitazione del flusso o piastre di distribuzione. Questi richiedono una logica di ispezione diversa rispetto a quella applicata ai serbatoi, poiché i rischi principali riguardano la classificazione dei pori, l’uniformità della porosità, le dimensioni e la funzionalità, piuttosto che la qualità delle saldature.
A disco filtrante in bronzo sinterizzato poroso, ad esempio, è indicato per l’uso in applicazioni relative all’aria, all’olio e al controllo del flusso, con un intervallo di filtrazione dichiarato compreso tra 8 e 150 μm e diametri da 5 a 250 mm; pertanto, i controlli in entrata su tali componenti si concentrano sul diametro, sullo spessore e sul valore nominale in micron rispetto all’ordine di acquisto. A piastra in plastica porosa sinterizzata è una lastra piana tagliata su misura per la filtrazione, l’aerazione e la distribuzione dei fluidi; pertanto, la planarità, le dimensioni di taglio e lo stato dei bordi sono fattori importanti. I componenti funzionali richiedono test funzionali: un Filtro a contenitore di aspirazione autosigillante in PE sinterizzato per uso medico è progettato per consentire il passaggio dell’aria quando è asciutto e per chiudere il percorso del flusso d’aria a contatto con il liquido; pertanto, un’ispezione visiva da sola non è sufficiente a confermarne il corretto funzionamento. Concordare con il fornitore il metodo di prova, le dimensioni del campione e la documentazione prima della prima spedizione.
Cosa fare quando un'unità o un lotto non supera l'ispezione
Fermarsi e mettersi in quarantena. Contrassegnare l'unità, lasciarla smontata e non ripararla né modificarla senza l'autorizzazione scritta del fornitore.
Documento. Registrare i numeri di serie, le foto con un riferimento di scala, i valori misurati rispetto al disegno e la clausola dell'ordine di acquisto che non è stata rispettata.
Avvisare tempestivamente il fornitore e il corriere. Per poter far valere i propri diritti è necessario dare preavviso tempestivo, pertanto si raccomanda di verificare i termini del contratto.
Richiedere l'adozione di misure correttive. Chiedi di conoscere la causa e di modificare la procedura, non limitarti a richiedere una sostituzione.
Aggiornare l'ordine di acquisto successivo per colmare la lacuna nelle specifiche che ha permesso al difetto di passare inosservato.
Cosa dovrebbero specificare gli acquirenti prima di ordinare il prossimo lotto?
L'efficacia del controllo in entrata dipende interamente dalla completezza dei documenti di acquisto su cui si basa. Prima di effettuare il prossimo ordine o richiedere un preventivo, assicurati di includere:
Disegno con tolleranze e lo standard della flangia o della filettatura per ciascun collegamento.
Tipo di materiale e di certificato, ad esempio la classificazione EN 10204 per i componenti sottoposti a pressione, oltre alla tracciabilità del numero di colata che vi aspettate.
Pressione, temperatura, fluido e prodotti chimici per la pulizia, in modo che il fornitore possa abbinare guarnizioni e materiali.
Finitura e trattamento delle superfici requisiti, con il documento che prevedete di ricevere.
Documenti di collaudo richiesti per ogni spedizione, nonché il codice o la direttiva applicabile al proprio mercato.
Compatibilità degli elementi. Specificare il modello dell’elemento, il tipo di interfaccia e la lunghezza che l’alloggiamento deve supportare, e chiedere al fornitore di confermare la compatibilità.
Requisiti di imballaggio per la protezione delle flange, il rinforzo interno e il controllo dell'umidità.
Diritti di ispezione, quali l’ispezione pre-spedizione o i rapporti fotografici e di misurazione, nonché il piano di campionamento e l’AQL che utilizzerete all’arrivo.
Una volta completata la specifica, il controllo in entrata diventa un’operazione di conferma anziché di individuazione.
Domande frequenti
Qual è il controllo più importante da effettuare al ricevimento di un alloggiamento per filtro importato?
Confrontare l'unità e la relativa documentazione con l'ordine di acquisto e il disegno approvato. La maggior parte dei guasti più costosi deriva da discrepanze nelle specifiche, quali lo standard di collegamento, il materiale della guarnizione o la sede dell'elemento, e non da danni visibili.
Devo sottoporre a prova idrostatica un alloggiamento del filtro importato al momento della consegna?
Di solito no. Controlla invece il verbale di collaudo del fornitore relativo al tuo numero di serie. Se desideri effettuare una verifica delle perdite in autonomia, concorda prima con il fornitore e il tuo tecnico la pressione, il fluido e i criteri di accettazione, e rispetta i valori indicati sulla targhetta.
Qual è la differenza tra un certificato EN 10204 3.1 e uno 2.2?
Un certificato 3.1 riporta i risultati delle prove relative al lotto fornito ed è convalidato dal rappresentante indipendente incaricato dell’ispezione da parte del produttore. Un rapporto 2.2 riporta i risultati relativi alla produzione generale, non necessariamente al lotto consegnato, pertanto è meno attendibile in termini di tracciabilità.
Un alloggiamento per filtro importato deve sempre recare il marchio CE?
No. Nell’UE, la direttiva sulle attrezzature a pressione si applica a pressioni massime ammissibili superiori a 0,5 bar, ma solo le attrezzature che superano le soglie di categoria recano il marchio CE PED. Le unità di dimensioni inferiori devono rispettare le buone pratiche ingegneristiche. Verificate le normative locali vigenti nel vostro mercato.
Quanti alloggiamenti per filtri devo controllare in una spedizione?
Ispezionare ogni singolo articolo quando il lotto è di piccole dimensioni o quando ogni articolo ha un valore elevato. Per lotti più grandi composti da articoli identici, utilizzare un piano di campionamento come quello previsto dalla norma ISO 2859-1, con l’AQL e il livello di ispezione concordati nel contratto.
Come posso verificare se un elemento filtrante è compatibile con un alloggiamento importato?
Prima di accettare il lotto, montare un elemento campione. Verificare che si inserisca completamente, che la guarnizione si comprima come previsto, che la chiusura avvenga senza esercitare forza e che la lunghezza corrisponda alla profondità interna. Verificare il tipo di interfaccia in base alle specifiche dell’elemento.
Cosa devo fare se riscontro dei danni dopo che il corriere se n'è andato?
Fotografate i danni, mettete in quarantena l’unità e informate immediatamente per iscritto il fornitore e il vettore. I diritti di reclamo dipendono dal contratto, dagli Incoterms e dall’assicurazione, quindi verificate le scadenze invece di darle per scontate.