Guangzhou Lvyuan Water Purification Equipment Co., Ltd. è un produttore di filtri industriali fondato nel 2009 che progetta e produce alloggiamenti per filtri in acciaio inossidabile, serbatoi per acqua sterile in acciaio inossidabile, elementi filtranti, sacchi filtranti, materiali ultrapolimerici e prodotti filtranti sinterizzati. Gli acquirenti scelgono Lvyuan per il supporto OEM/ODM, il controllo qualità ISO9001 e le certificazioni multinazionali.
Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
Guida alla lista di controllo per il controllo qualità in entrata degli alloggiamenti per filtri sfusi
Un ordine all’ingrosso di alloggiamenti per filtri in acciaio inossidabile può sembrare a posto nelle foto e tuttavia causare problemi. Tra i problemi più comuni figurano uno standard di filettatura non compatibile con le vostre tubazioni, una cartuccia che non si inserisce correttamente o un materiale della guarnizione non specificato. Altri problemi sono saldature interne irregolari o un certificato di laminazione che non corrisponde a nessun componente contenuto nel cartone. Il controllo qualità in entrata (IQC) consente di individuare questi problemi mentre il fornitore è ancora in grado di sostituire, rilavorare o rimborsare la merce. Questa guida offre agli acquirenti, ai team di qualità e agli ingegneri OEM una checklist pratica. Illustra cosa preparare prima dell’arrivo della spedizione, quali controlli effettuare all’arrivo, come campionare un lotto all’ingrosso e cosa indicare nell’ordine di acquisto affinché i risultati siano validi in caso di controversia.
Cosa dovrebbe comprendere il controllo in entrata degli alloggiamenti dei filtri?
Il controllo in entrata degli alloggiamenti dei filtri deve verificare sei aspetti, nell'ordine indicato di seguito:
La spedizione corrisponde all'ordine di acquisto e alla documentazione.
Il materiale è quello che hai specificato.
Le saldature e le superfici sono accettabili.
Le dimensioni e i collegamenti si adattano al tuo sistema.
Le guarnizioni e le chiusure funzionano.
Le unità hanno superato indenni il trasporto.
A ciò si aggiunge una prova di tenuta a campione, con una pressione definita dalle specifiche approvate.
L'ordine è importante perché i controlli diventano più lenti e costosi man mano che si scende lungo l'elenco. Per individuare un'etichetta errata bastano pochi secondi. Un difetto di saldatura richiede luce e un occhio esperto. Una prova di tenuta richiede attrezzature e tempo. Eseguire prima i controlli meno costosi consente di scartare o mettere in quarantena un lotto prima di dedicare risorse a quelli più costosi.
Definire i criteri di accettazione prima dell'arrivo della spedizione
Gli ispettori possono rifiutare solo ciò che il contratto definisce come difetto. Quattro elementi devono essere presenti prima dell’arrivo della merce.
Un disegno o una scheda tecnica approvati. Dovrebbe indicare il modello, i tipi di materiale per ciascuna parte, il tipo e le dimensioni dei raccordi, il tipo di chiusura, la finitura, nonché la pressione e la temperatura nominali. Qualora il fornitore pubblichi i valori nominali, quali i valori massimi di 87 psi (6 bar) e 176°F (80°C) indicati sul carrello mobile per la filtrazione in acciaio inossidabile In quella pagina, tali dati sono accompagnati da alcune precisazioni. La formulazione utilizzata dallo stesso fornitore in quella pagina li collega alla cartuccia, alla guarnizione e alle condizioni operative. I vostri criteri di accettazione dovrebbero specificare le condizioni esatte di cui avete bisogno.
Un campione di prova o un primo articolo approvato. Conservare un pezzo, corredato di foto, come riferimento concreto per la finitura, l’aspetto della saldatura e l’adattamento. I termini “lucidato” e “saldatura ben eseguita” sono soggettivi finché non vengono definiti da un campione.
Una classificazione dei difetti. Classificare i difetti in tre gruppi:
Problemi gravi: materiale errato, perdita, collegamento errato, un elemento che non si incastra correttamente.
Problemi principali: saldatura difettosa, superficie di tenuta danneggiata, marcatura illeggibile.
Lievi: lievi segni estetici.
Ogni classe ha le proprie regole. Un singolo difetto grave può comportare il rifiuto del pezzo, mentre piccoli segni estetici possono essere tollerati entro certi limiti.
Un piano di campionamento. Lo standard più diffuso è la norma ISO 2859-1. Sintesi della norma ISO 2859-1:2026 a cura di BSI descrive piani di campionamento singoli, doppi e multipli basati sull’indice AQL per l’ispezione lotto per lotto. Tratta inoltre le regole per il passaggio tra ispezione normale, rafforzata, ridotta e a lotti saltati. Lo stesso riassunto sottolinea che il campionamento AQL riduce la dipendenza dalla costosa ispezione al 100%. La norma fornisce la struttura statistica. Spetta comunque a voi decidere quali caratteristiche considerare critiche e quali livelli AQL siano adeguati al vostro rischio.
Un approccio basato sul peso del rischio è più efficace che controllare tutto
Si tende spesso a ritenere che la strategia più sicura consista nell’ispezionare ogni singolo prodotto per ogni sua caratteristica. In pratica, però, questo approccio si rivela spesso controproducente: gli ispettori si stancano, l’accuratezza dei controlli diminuisce e le operazioni più lente (prove di tenuta, prove sui materiali) diventano dei colli di bottiglia che vengono tralasciati a causa delle pressioni legate alle scadenze di consegna.
Una regola più efficace consiste nell’adeguare la profondità dell’ispezione al costo e alla rilevabilità di ciascun difetto:
Verificare il 100% delle funzionalità veloci e ad alto impatto. Ne sono un esempio il tipo e le dimensioni del collegamento, l’etichetta e il modello, i tappi delle porte e eventuali danni visibili causati dal trasporto.
Esamina i controlli lenti o distruttivi. Ne sono un esempio il PMI, l'ispezione interna delle saldature, la misurazione dimensionale e le prove di pressione.
Intensificare i controlli a campione dopo ogni guasto. Rilasciare il controllo solo dopo diversi lotti conformi, seguendo la logica di commutazione prevista dalla norma ISO 2859-1.
Ciò vale quando si dispone di un fornitore affidabile e gli alloggiamenti non sono critici per la sicurezza. Per i primi ordini, i nuovi modelli, i fluidi pericolosi o gli impieghi igienici soggetti a normative, aumentare la frequenza dei campionamenti e valutare la presenza di testimoni indipendenti.
Inoltre, un rapporto di ispezione pre-spedizione in regola non sostituisce l’ispezione in entrata. Il rapporto pre-spedizione descrive il lotto presso lo stabilimento. Il reparto IQC verifica ciò che è effettivamente arrivato, dopo il trasporto, confrontandolo con le vostre specifiche relative alle tubazioni e al processo.
Lista di controllo per l'ispezione in entrata per fase
La tabella riportata di seguito è un modello di lavoro. Adatta i metodi e i criteri di scarto in base al tuo disegno e al tuo livello di rischio.
Palcoscenico
Cosa verificare
Metodo tipico
Fattori che spesso causano il rifiuto
1. Documenti e marcatura
Numero d'ordine, modello, quantità, numeri di lotto o di serie, certificati, tracciabilità
Confrontare la lista di imballaggio, le etichette e i certificati con l'ordine di acquisto
Il certificato non può essere associato al lotto; discrepanza tra etichetta e modello
2. Identità del materiale
Grado di qualità del corpo, della testa, del cesto o della rete, dei morsetti e degli elementi di fissaggio
Verifica dei certificati, campionamento PMI, analisi di laboratorio in caso di contestazione
Assenza di molibdeno in un componente specificato come 316L; il certificato non corrisponde alla marcatura
3. Saldature e superfici
Continuità della saldatura, spruzzi, colorazione da calore, graffi, uniformità della lucidatura, fessure interne
Ispezione visiva in condizioni di buona illuminazione; endoscopio o specchio per le parti interne
Crepe, porosità, cavità, saldature interne irregolari, macchie di ruggine
4. Dimensioni e collegamenti
Configurazione della flangia, dimensioni del manicotto di serraggio, tipo di filettatura, posizione dell'attacco, montaggio dell'elemento
Calibri, calibri filettati, prova di accoppiamento con l’elemento reale
Disallineamento della filettatura, fori dei bulloni non allineati, l'elemento non si incastra correttamente
5. Guarnizioni e chiusure
Materiale della guarnizione o dell'O-ring, sede, funzionamento con morsetto o bullone, allineamento del coperchio
Controllo visivo, prova di apertura e chiusura
Elastomero non corretto, scanalatura danneggiata, il coperchio non si inserisce in modo uniforme
6. Pressione e perdite
Saldature, raccordi e guarnizioni sottoposti a collaudo
Prova idrostatica o di altro tipo, effettuata alla pressione prevista dalle specifiche approvate
Eventuali perdite, deformazioni visibili
7. Pulizia e confezionamento
Pulizia interna, protezione delle porte, danni al cartone
Controllo visivo e documentazione fotografica al momento della ricezione
Ammaccature, sporco, porte scoperte, macchie di umidità
Documenti e tracciabilità
EN 10204 definisce i tipi standard di documenti di collaudo per i prodotti metallici. In base a tale sintesi del catalogo, un certificato di tipo 3.1 viene rilasciato dal produttore e convalidato da un rappresentante di collaudo autorizzato e indipendente dalla produzione. Un certificato di tipo 3.2 viene inoltre firmato dall’ispettore dell’acquirente o da una persona designata dalla normativa ufficiale.
Se avete bisogno di un certificato 3.1 o 3.2, specificatelo nell’ordine di acquisto. Verificate poi cosa copre effettivamente. Un certificato del materiale descrive una fornata o un lotto di materiale, non l'alloggiamento finito. Chiedete se il numero di fornata sia tracciabile fino al corpo, alla testa e al cestello dell'alloggiamento. Per gli alloggiamenti di uso comune, la tracciabilità a livello di lotto è spesso ciò che otterrete realisticamente. Per impieghi critici, richiedete la marcatura a livello di singolo componente.
Verifica dei materiali: cosa può e cosa non può dimostrare il PMI
Specificare il 304 o il 316L è facile. Verificarne la presenza su un’unità consegnata richiede maggiore attenzione.
Un test con il magnete non dimostra nulla di utile. Gli acciai inossidabili austenitici possono diventare leggermente magnetici dopo la lavorazione a freddo, e con una calamita non è possibile distinguere il 304 dal 316L.
L'analizzatore XRF portatile per l'identificazione dei materiali (PMI) è un ottimo strumento di screening. È in grado di rilevare il molibdeno, che distingue l'acciaio di tipo 316 da quello di tipo 304.
Di norma, il PMI non è in grado di confermare la “L”. Gli spettrometri XRF portatili in genere non sono in grado di misurare il carbonio, pertanto la classificazione “a basso tenore di carbonio” si basa sul certificato del produttore o su un’analisi di laboratorio.
Verificate che i componenti siano quelli corretti. I corpi delle valvole sono spesso in acciaio 316L, mentre i cestelli, i morsetti, i bulloni e i raccordi possono variare. Specificare quale grado è richiesto per ciascun componente e sottoporre ciascuno di essi a prova.
Controlli di saldatura, finitura e passivazione
Ispezionare le saldature sia sulle superfici esterne che su quelle interne. Verificare la presenza di fusione incompleta, crepe, porosità, sottosquadro, spruzzi e colorazione da calore. La colorazione da calore è lo scolorimento che va dal giallo paglierino al blu in prossimità delle saldature e indica che la superficie potrebbe necessitare di pulizia prima di poter resistere alla corrosione come previsto. Le macchie di ruggine sull’acciaio inossidabile nuovo spesso indicano una contaminazione da ferro proveniente dagli utensili o dalla manipolazione, non un grado errato. In entrambi i casi, chiedere al fornitore quali siano le sue procedure di decapaggio e passivazione.
ASTM A967 tratta diversi trattamenti di passivazione chimica per componenti in acciaio inossidabile e include raccomandazioni e precauzioni relative alla decalcificazione, alla pulizia e alla passivazione. Se avete bisogno di un trattamento di passivazione, specificate la norma e il metodo nell’ordine di acquisto, insieme a eventuali test o documentazione richiesti.
Per gli alloggiamenti igienici, la finitura è il secondo fattore critico dopo il materiale. “Lucidato” non costituisce una specifica. Indicare un limite di rugosità (Ra), dove viene misurato (superfici interne a contatto con il fluido rispetto a quelle esterne) e come viene verificato. Alfa Laval spiega che il Ra rappresenta una media dei picchi e delle depressioni superficiali. Si raccomanda inoltre di non considerare il Ra come un indicatore esaustivo della qualità igienica, ma di abbinare tale valore a criteri visivi e di pulibilità. Molte applicazioni nel settore alimentare e delle acque di processo non richiedono finiture di grado bioprocessuale; pertanto, è opportuno specificare le esigenze del proprio processo piuttosto che optare per il grado più rigoroso disponibile sul mercato.
Dimensioni e adattabilità dei collegamenti
Gli errori di adattamento sono tra i difetti più frequenti e più facilmente evitabili nell'IQC, poiché derivano da piccole differenze rispetto alle specifiche piuttosto che da una lavorazione scadente. Verificare:
Standard e passo della filettatura (le filettature NPT e BSP non sono intercambiabili nemmeno se hanno la stessa dimensione nominale).
Standard della flangia, cerchio di fissaggio, numero di fori e superficie di appoggio.
Dimensioni del raccordo Tri-Clamp e compatibilità delle guarnizioni.
La posizione della porta e l'altezza complessiva, che influiscono sulla disposizione dei pattini e sugli spazi liberi.
Verificare che l'elemento filtrante, il sacchetto o il cestello siano posizionati correttamente.
L'ultimo punto è quello che viene spesso trascurato. È necessario eseguire il test di tenuta sul materiale di consumo reale, non su una quota di disegno. Un alloggiamento che rientra nelle “tolleranze” dimensionali può comunque non riuscire a sigillare un sacchetto o una cartuccia che presenta a sua volta un proprio accumulo di tolleranze.
Esempio illustrativo (ipotetico, non si tratta di un caso reale di un cliente): Un distributore riceve 300 alloggiamenti con attacchi filettati femmina. I controlli a campione soddisfano i criteri visivi e di saldatura, ma una verifica con il calibro filettato rivela che gli attacchi non sono conformi allo standard delle tubazioni dell’acquirente. Un controllo al 100% del tipo di attacco, che richiede pochi secondi per ogni unità, avrebbe permesso di individuare il problema già al momento dello scarico.
Guarnizioni, chiusure e controlli funzionali
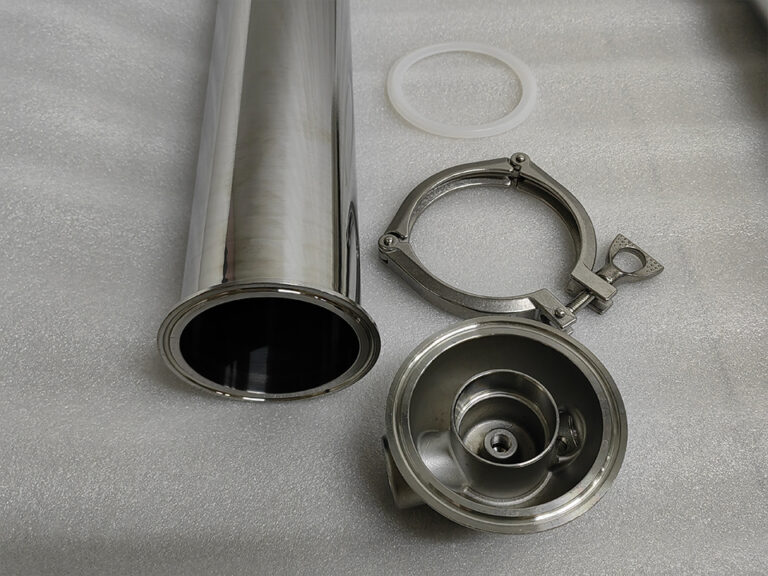
Verificare che il materiale della guarnizione o dell’O-ring sia compatibile con il fluido di processo e la temperatura, e assicurarsi che sia correttamente posizionato in una scanalatura pulita. Aprire e chiudere ogni chiusura sottoposta a campionamento. Le chiusure a fascetta, i bulloni ad occhiello girevoli e i coperchi imbullonati devono innestarsi senza grippaggi e il coperchio deve appoggiarsi in modo uniforme.
Se il test di tenuta fa parte del vostro piano di collaudo, si applicano tre regole:
Prendi il valore della pressione di prova dalle specifiche approvate e dalla normativa applicabile, non da un valore generico.
Non superare i valori nominali di alcun manometro, guarnizione o raccordo presente nel banco di prova.
Asciugare e pulire l'apparecchio al termine dell'uso, soprattutto per motivi igienici. Rivolgersi al fornitore per conoscere i requisiti di qualità dell'acqua per i test sull'acciaio inossidabile.
Verifiche specifiche per prodotto: quali sono le differenze a seconda del tipo di alloggio
La lista di controllo generica riportata sopra costituisce la base. Ogni progetto abitativo presenta i propri punti critici.
Gli alloggiamenti e i filtri che sembrano simili su un catalogo presentano difetti di funzionamento diversi. Un elemento sinterizzato si comporta in modo diverso da un cestello perforato, e una chiusura a morsetto è diversa da un coperchio a flangia imbullonato.
Tipo di alloggio
Controlli a rischio più elevato
Verifica dell'adattamento
Alloggiamento per cartuccia sanitaria
Saldare e rifinire le superfici a contatto con il fluido, fissare con morsetti la sede della guarnizione, le prese di sfiato e quelle per i manometri
Dimensioni del manicotto di serraggio, posizionamento della cartuccia
Alloggiamento per cartuccia singola (filettato)
Filettatura standard, tenuta della chiusura, superficie di fusione della testa, materiale della guarnizione
Adattamento dell'elemento a rete o a cartuccia
Alloggiamento sinterizzato con flangia
Facciata della flangia e schema di foratura, allineamento del coperchio imbullonato, posizionamento dell'elemento
Flangia standard da accoppiare alle vostre tubazioni
Filtro a cestello
Stato del cesto, caratteristiche di perforazione o della rete, coperchio e bulloni, scarico
Il cestino si inserisce completamente nella carrozzeria, il coperchio si chiude
Alloggiamento per sacca con ingresso laterale
Sigillare la superficie su cui poggia l'anello del sacco, i bulloni di copertura e le posizioni di ingresso e uscita
Dimensioni corrette del sacchetto (n. 1 o n. 2) e corretta aderenza dell'anello al sacchetto
Carrello mobile per la filtrazione
Saldature della pompa e delle tubazioni, funzionamento delle valvole e degli indicatori, telaio e ruote
Dimensioni dei raccordi, compatibilità elettrica e con le pompe
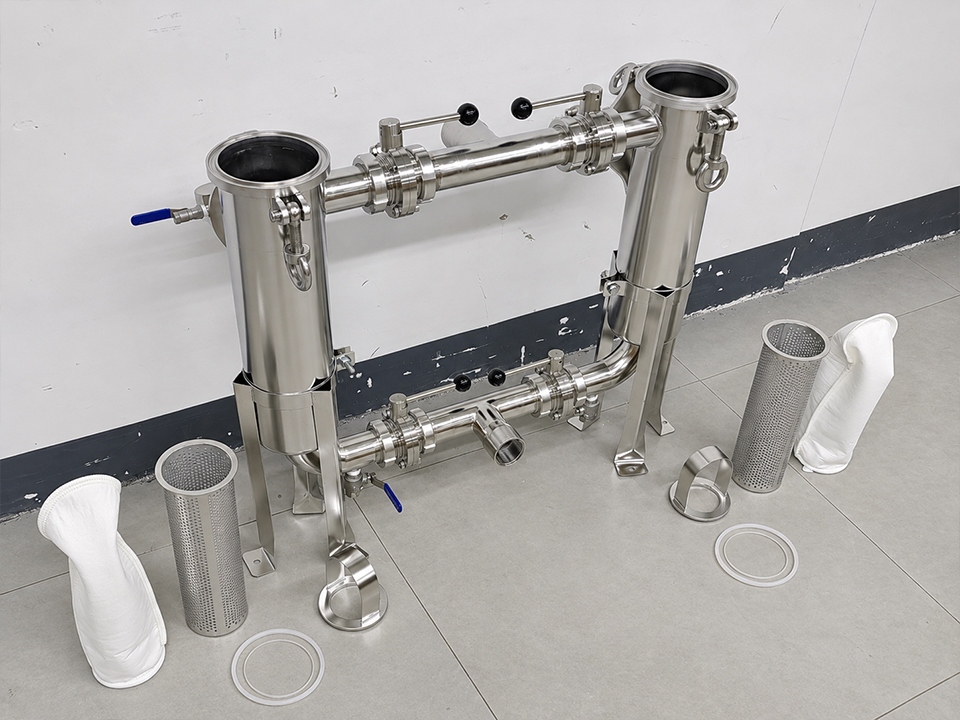
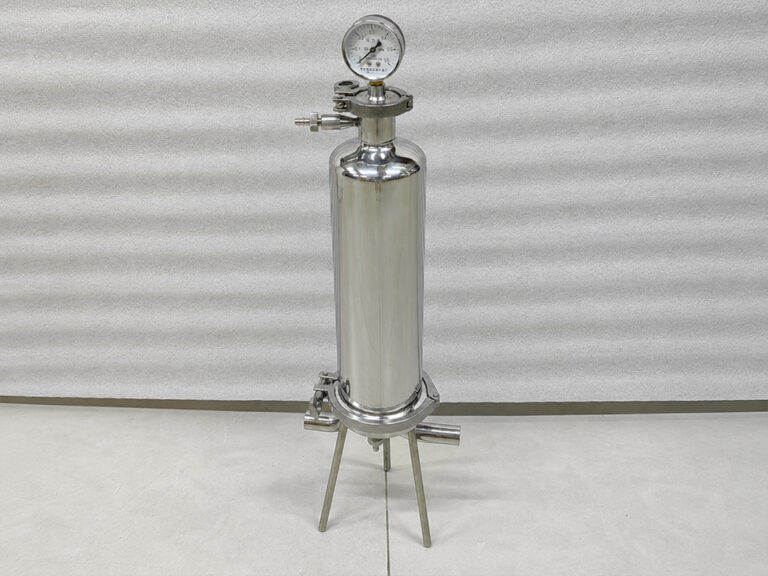
Per quanto riguarda i servizi igienico-sanitari, il alloggiamento per filtro a cartuccia sanitario in acciaio inossidabile La pagina descrive un serbatoio rifinito con raccordi a morsetto, un manometro, un raccordo di sfiato e una chiusura a fascetta. Per questo modello, è necessario prestare particolare attenzione alla finitura, alla tenuta della guarnizione del morsetto e alle aperture di sfiato e del manometro. Per i modelli filettati come il alloggiamento per filtro a cartuccia singola in acciaio inossidabile, che elenca le porte filettate, un morsetto a sgancio rapido e un elemento in rete rimovibile, lo standard di filettatura e la tenuta della chiusura salgono in cima alla lista.
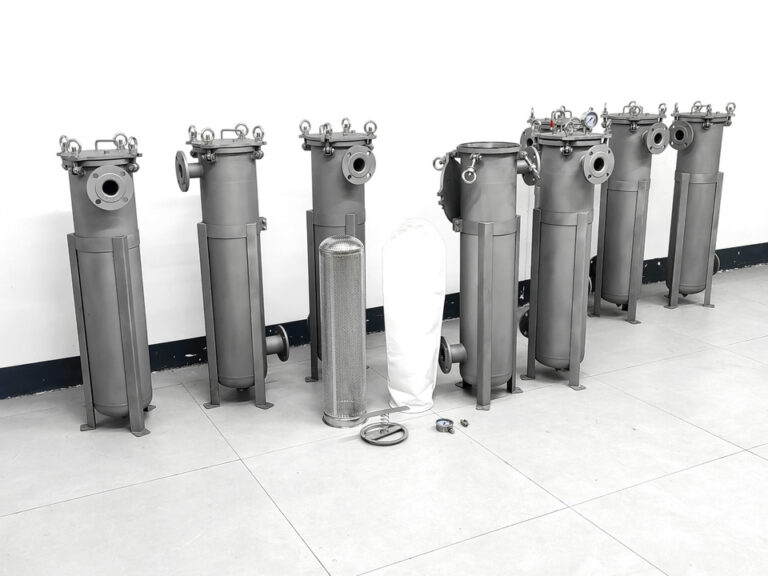
Laddove la tubazione è flangiata, come nel caso del alloggiamento per filtro a cartuccia sinterizzato in acciaio inossidabile con flangia, prima di ogni altra cosa, confrontare lo standard della flangia, il cerchio di bullonatura e la superficie di appoggio con le proprie tubazioni. Verificare che l’elemento sinterizzato si inserisca correttamente nel suo alloggiamento e controllare l’allineamento del coperchio. Gli elementi sinterizzati sollevano inoltre una questione specifica relativa al fluido: occorre verificare che la potenza nominale e il materiale dell’elemento fornito corrispondano alle specifiche.
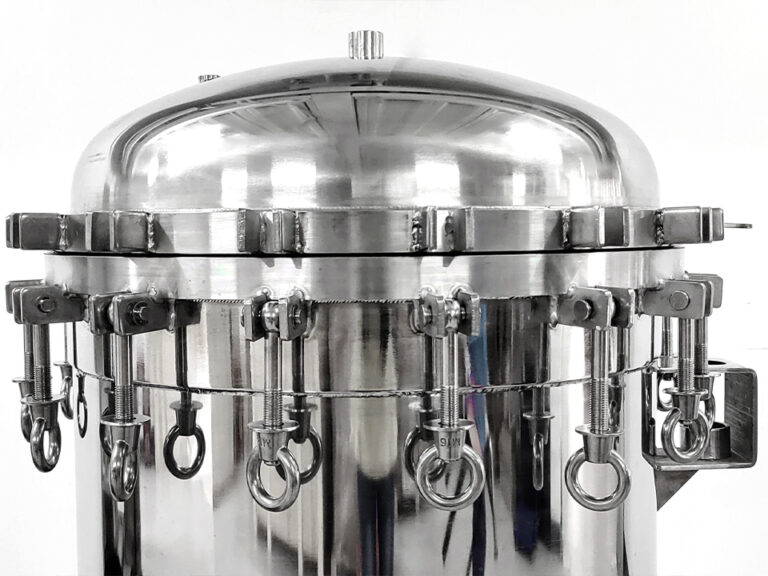
I filtri a cestello meritano un’analisi a parte, poiché il loro “filtro” è costituito da un cestello perforato o rivestito di rete. Il filtro a cestello in acciaio inox La pagina elenca un cestello perforato estraibile, un rivestimento opzionale in rete metallica e un coperchio con bullone ad occhiello girevole, con gradi di filtrazione determinati dalla scelta delle perforazioni e della maglia. Misurare e registrare le specifiche relative alle perforazioni o alla maglia, verificare che il cestello si inserisca completamente e controllare che i bulloni e il coperchio si chiudano in modo uniforme. Il filtro a cestello industriale con coperchio ad accesso rapido è descritto con uno scarico inferiore, un manometro e un sistema di sfiato. Se la configurazione è questa, verificare le prese di scarico e del manometro nell'ambito del controllo funzionale, non come operazioni secondarie.
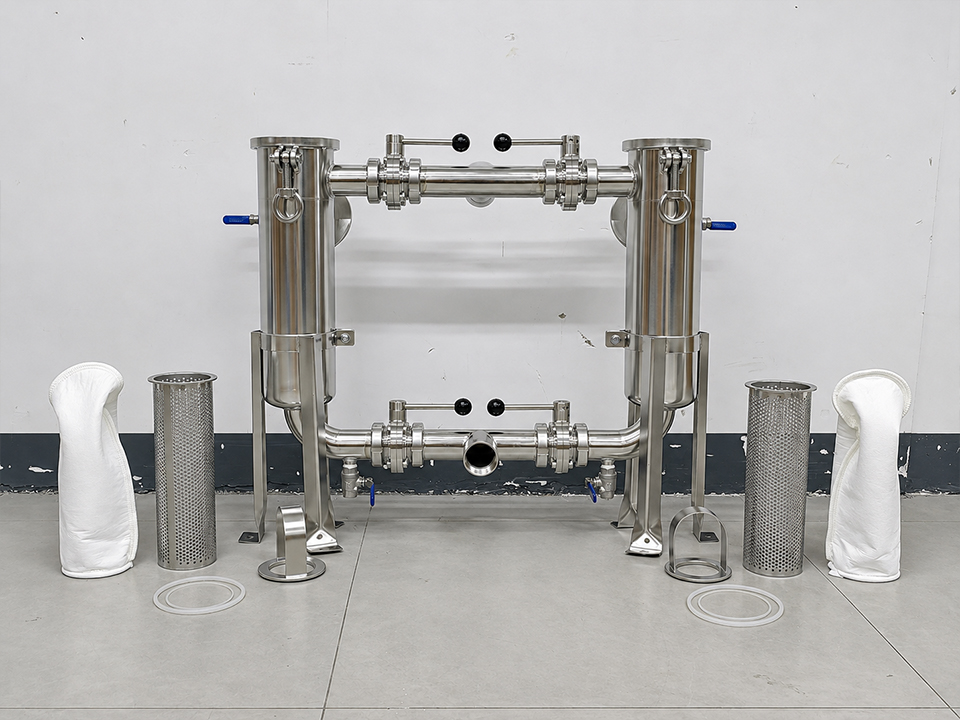
Nel caso delle unità a sacco, la dimensione del sacco è l'aspetto della compatibilità che spesso viene trascurato. Il alloggiamento per filtro a sacchetto in acciaio inossidabile con ingresso laterale La pagina indica che le dimensioni n. 1 e n. 2 sono quelle standard dei sacchi per quella configurazione. Verificare che l’alloggiamento consegnato corrisponda alle dimensioni dei sacchi in magazzino e inserire un sacco vero e proprio per controllare la tenuta in corrispondenza dell’anello di tenuta. I pattini integrati richiedono un progetto a sé stante. Se si acquistano gruppi completi, considerare la pompa, le valvole, gli strumenti e le tubazioni come elementi di ispezione separati, oltre agli alloggiamenti.
Gestione delle merci non conformi
Decidi in anticipo cosa succede se un lotto risulta difettoso.
Quarantena, non installare. Contrassegna l'intero lotto come "trattenuto", in modo che le unità sospette non entrino nella tua linea di assemblaggio o nel magazzino operativo.
Documentare con prove. Registrare foto, misure, dimensioni del campione, tipo di difetto e identificativi dell’unità. Un reclamo privo di misure può dare adito a controversie.
Informati sui termini per presentare la richiesta di risarcimento. Indicare nel buono d'ordine il periodo di ispezione e la misura correttiva (sostituzione, rilavorazione o accredito). I ritardi compromettono la validità del reclamo.
Accettare la nuova ispezione. Specificare se un lotto non conforme viene smistato al 100% dal fornitore e se un lotto ripresentato è soggetto a un campionamento più rigoroso.
Chiedi che vengano adottate misure correttive. In caso di difetti ricorrenti, richiedere l’individuazione della causa principale e l’adozione di un’azione correttiva, non limitarsi alla semplice sostituzione.
Cosa dovrebbero specificare gli acquirenti prima di richiedere un preventivo?
Il controllo in entrata funziona solo se i documenti d'ordine forniscono elementi su cui basare la verifica. Prima di inviare una richiesta di preventivo per un ordine all'ingrosso, prepara quanto segue:
Modello e configurazione: tipo di alloggiamento, dimensioni dell'elemento o del sacchetto, numero di cartucce o sacchetti.
Materiale per componente: corpo, testa, cestello o rete, morsetti, bulloni e guarnizioni, con indicazione della classe di qualità per ciascuno.
Collegamenti: tipo, dimensioni, standard, orientamento e posizione della porta.
Valori nominali di pressione e temperatura per la pressione di esercizio effettiva, più l’eventuale pressione di prova richiesta.
Finitura superficiale: Limite e posizione del Ra, necessità o meno di elettrolucidatura o passivazione e norma di riferimento.
Documentazione: Tipo di certificato EN 10204, livello di tracciabilità, rapporti di prova, formato della bolla di accompagnamento.
Marcatura ed etichettatura: modello, numeri di lotto o di serie, indicazioni di qualità.
Criteri di accettazione: classi di difetti, piano di campionamento, campione di riferimento e periodo di reclamo.
Requisiti di imballaggio: tappi per i fori di scarico, protezione delle superfici di tenuta e resistenza del cartone in base al metodo di spedizione scelto.
Se è la prima volta che vi rivolgete a un produttore, richiedete un campione e i verbali di ispezione che accompagneranno il lotto prima di effettuare l'ordine completo. Inviate queste richieste insieme alla vostra richiesta di preventivo, in modo che il fornitore possa includere i costi dell'ispezione nel prezzo e pianificarla nella fase di produzione.
Domande frequenti
Che cos’è una lista di controllo per il controllo qualità in entrata degli alloggiamenti dei filtri?
Si tratta di un elenco strutturato delle verifiche che un acquirente effettua al ricevimento degli alloggiamenti dei filtri. L'elenco comprende la documentazione, l'identificazione del materiale, le saldature e la finitura, le dimensioni e i raccordi, le guarnizioni e le chiusure, le prove di tenuta e i danni all'imballaggio. Per ogni verifica è previsto un metodo e un criterio definito di accettazione o rifiuto.
Quanti alloggiamenti per filtri dovrei controllare in un ordine all'ingrosso?
Utilizzare un piano di campionamento come quello previsto dalla norma ISO 2859-1 anziché una percentuale fissa. Verificare rapidamente le caratteristiche critiche, come il tipo di collegamento, su ogni unità, mentre per i controlli più dispendiosi in termini di tempo, come il PMI e le prove di pressione, ricorrere al campionamento. Intensificare il campionamento per i primi ordini, i nuovi fornitori o in seguito a un difetto.
Una pistola PMI portatile può confermare che si tratti di acciaio 316L?
È in grado di rilevare la presenza di molibdeno, che distingue l’acciaio di tipo 316 da quello di tipo 304, ma gli spettrometri XRF portatili in genere non sono in grado di misurare il carbonio. Per confermare la presenza del grado “L” a basso tenore di carbonio è necessario fare riferimento al certificato di produzione o alle analisi di laboratorio. È necessario testare separatamente ciascun componente specificato, poiché il corpo e i raccordi potrebbero differire.
È necessario un certificato EN 10204 3.1 per gli alloggiamenti dei filtri?
Non sempre. È opportuno richiederlo quando la tracciabilità dei materiali è fondamentale, ad esempio nei settori igienico, chimico o in quelli soggetti a normative specifiche. Il certificato 3.1 viene rilasciato dal produttore e convalidato da un rappresentante autorizzato indipendente. Verificate a quale lotto o partita si riferisca e se sia collegato ai componenti contrassegnati.
Come posso verificare la finitura superficiale dell'alloggiamento di un filtro sanitario?
Specificare nell’ordine di acquisto il limite di rugosità (Ra), la superficie a cui si applica e il metodo di verifica. Successivamente, misurare le unità campionate con un rugosimetro e ispezionare visivamente le saldature e le superfici a contatto con il fluido. Il valore Ra da solo non descrive la pulibilità, pertanto è necessario effettuare anche un confronto con il campione di riferimento.
Devo sottoporre a prova di tenuta ogni alloggiamento del filtro che ricevo?
Di solito no. È prassi comune effettuare prove su campioni, mentre le prove al 100% sono riservate a servizi critici o pericolosi. Utilizzare la pressione di prova indicata nelle specifiche approvate e nella normativa applicabile, senza mai superare i valori nominali dei manometri, delle guarnizioni o dei raccordi presenti nel sistema di prova.
Cosa devo fare se un lotto non supera il controllo in entrata?
Mettete in quarantena il lotto, documentate i difetti con foto e misurazioni e informate il fornitore entro il termine previsto per i reclami indicato nel vostro ordine di acquisto. Richiedete la sostituzione, la rilavorazione o l’accredito come concordato, esigete l’adozione di misure correttive in caso di difetti ricorrenti e sottoponete il lotto corretto a una nuova ispezione con un campionamento più rigoroso.