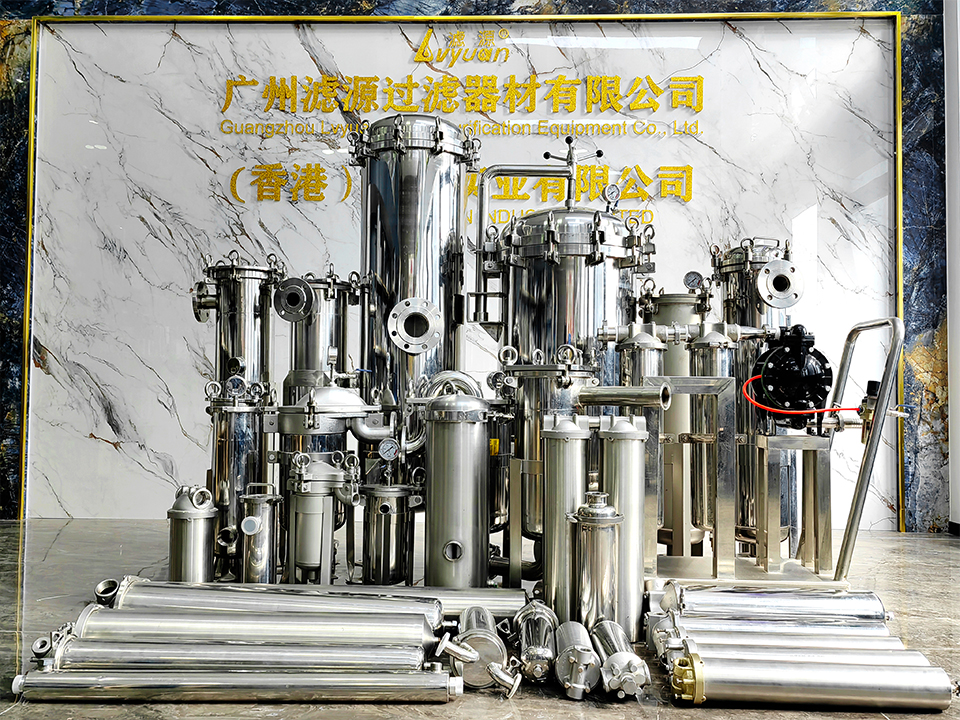
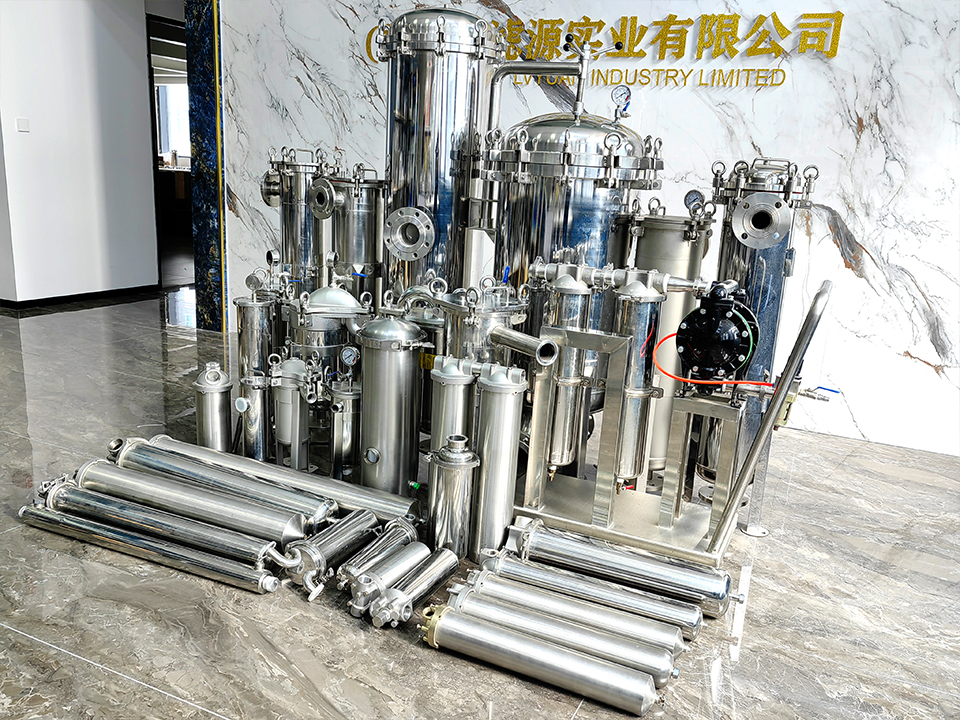
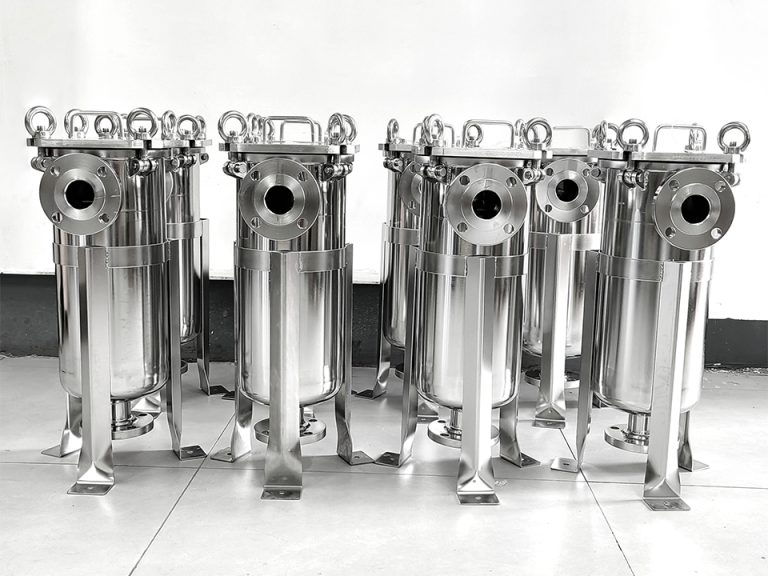
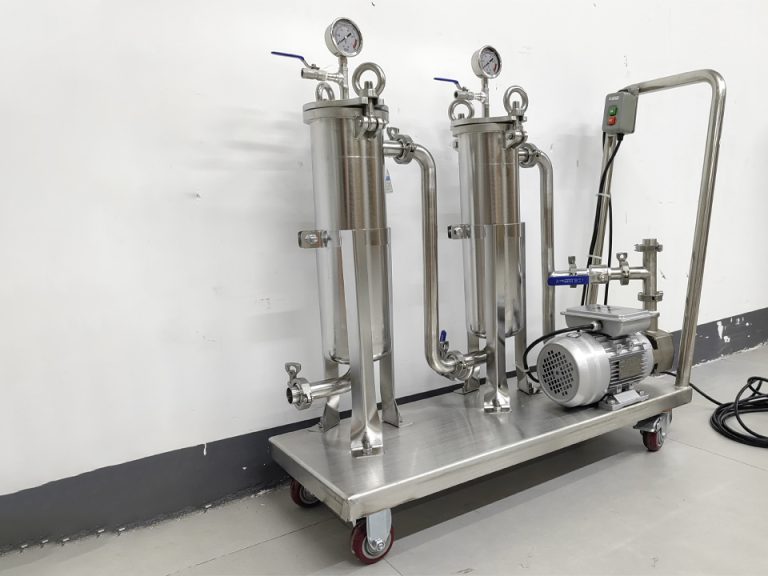
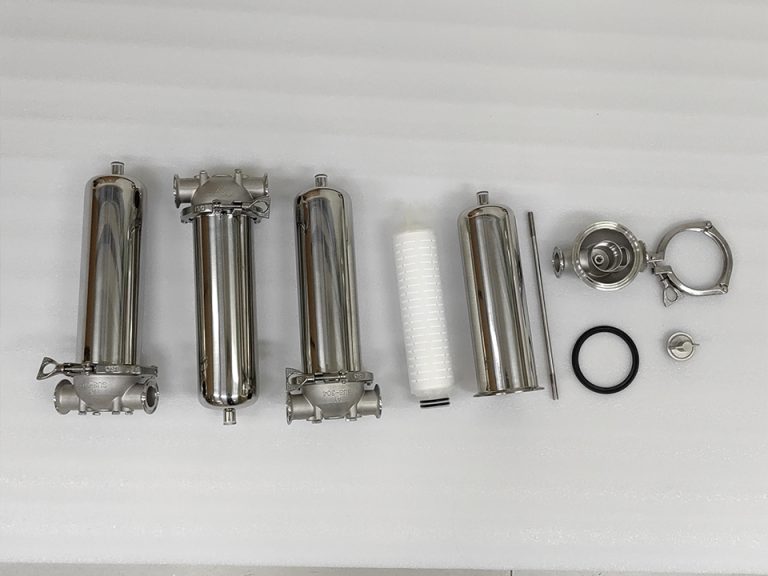
Guangzhou Lvyuan Water Purification Equipment Co., Ltd. è un produttore di filtri industriali fondato nel 2009 che progetta e produce alloggiamenti per filtri in acciaio inossidabile, serbatoi per acqua sterile in acciaio inossidabile, elementi filtranti, sacchi filtranti, materiali ultrapolimerici e prodotti filtranti sinterizzati. Gli acquirenti scelgono Lvyuan per il supporto OEM/ODM, il controllo qualità ISO9001 e le certificazioni multinazionali.
Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
È possibile riparare con la saldatura i corpi filtro in acciaio inossidabile incrinati?
A volte, sì. Un alloggiamento del filtro in acciaio inossidabile incrinato può spesso essere riparato mediante saldatura quando la crepa è localizzata, il metallo di base è un tipo austenitico saldabile come il 304L o il 316L e la causa principale è stata identificata ed eliminata. La riparazione deve inoltre seguire una procedura di saldatura qualificata ed essere successivamente ispezionata e sottoposta a collaudo. La riparazione è una scelta poco indicata quando la crepa è dovuta alla corrosione sotto sforzo indotta da cloruri, quando la fatica ha prodotto crepe multiple o quando la saldatura di contenimento della pressione non può essere ispezionata e collaudata adeguatamente. È inoltre una scelta poco indicata quando il costo della riparazione si avvicina al prezzo di un’unità nuova. Per i team di manutenzione e approvvigionamento, la vera domanda non è se un saldatore sia in grado di chiudere la fessura, bensì se l’alloggiamento risulterà sicuro, a tenuta stagna, igienico dove richiesto e in grado di sigillare correttamente le cartucce dopo la riparazione.
Quando è opportuno ricorrere alla riparazione mediante saldatura e quando è più sicuro procedere alla sostituzione?
La riparazione mediante saldatura è giustificata quando si verificano quattro condizioni:
Il meccanismo del guasto è stato compreso.
La zona crepata può essere completamente rimossa e risaldata.
È possibile ispezionare la riparazione ed effettuare una prova di pressione.
L'autorità competente per l'imbarcazione accetta la riparazione.
Un esempio tipico è una piccola fessura nel bordo di una saldatura o in un cordone di saldatura, causata da un evento isolato, come il serraggio eccessivo di un dispositivo di chiusura o un singolo colpo d’ariete.
La sostituzione è solitamente più sicura quando la crepa indica che l'intero alloggiamento è deteriorato, piuttosto che un singolo punto. Ne sono esempi la corrosione da tensocorrosione, una rete di microfessure o crepe che ricompaiono dopo una precedente riparazione. Un altro segno è rappresentato da un guscio sottile con perdita di spessore dovuta a corrosione puntiforme o interstiziale, dove c'è poco metallo sano a cui saldare.
Entrambi i risultati dipendono dalla causa, pertanto la sezione successiva va letta prima di prendere qualsiasi decisione in merito alla saldatura.
Perché i corpi filtro in acciaio inossidabile si rompono?
Le crepe hanno origini diverse e non rispondono tutte allo stesso modo agli interventi di riparazione. È necessario innanzitutto individuarne la causa.
Affaticamento dovuto ai cicli di pressione e ai colpi d’ariete
L’avvio delle pompe, lo sbattere delle valvole, le pompe dosatrici pulsanti e i cicli di accensione/spegnimento sottopongono l’alloggiamento a sollecitazioni ripetute. Le crepe da fatica iniziano tipicamente nei punti di concentrazione delle sollecitazioni: saldature tra ugello e mantello, punti di fissaggio dei supporti, basi delle saldature e la transizione in corrispondenza delle flange o delle testate. Una riparazione mediante saldatura che lasci un profilo più tagliente rispetto alla saldatura originale può cedere nuovamente per lo stesso motivo.
A ciò si aggiunge l’intasamento del filtro. Man mano che le cartucce si riempiono di particelle solide, la pressione differenziale aumenta. Se l’impianto non dispone di un sistema di scarico o di bypass, la pressione a monte può salire fino a raggiungere la prevalenza di spegnimento della pompa. In questo caso, le specifiche delle cartucce sono fondamentali ai fini diagnostici. La pagina del produttore relativa al proprio cartuccia filtrante industriale a pieghe per la filtrazione di processo indica un intervallo di pressione compreso tra 4 e 5,5 bar per quella serie di cartucce. Questi valori si riferiscono all’elemento, non all’alloggiamento. Tuttavia, se gli intervalli di sostituzione sono determinati da una pressione differenziale vicina al limite dell’elemento, probabilmente anche l’alloggiamento è soggetto agli stessi picchi.
Craquage da corrosione sotto sforzo indotto dal cloruro
Gli acciai inossidabili austenitici, come il 304 e il 316, possono fessurarsi quando si verificano contemporaneamente sollecitazioni di trazione, presenza di cloruri e, in genere, temperature elevate. Queste fessure sono spesso ramificate e possono apparire come una rete sottile piuttosto che come una linea netta. Le tensioni residue derivanti dalla formatura e dalla saldatura costituiscono gran parte del carico di trazione. La saldatura di riparazione aggiunge ulteriori tensioni residue al metallo già danneggiato. Per questo motivo, in caso di SCC si raccomanda generalmente la sostituzione o il cambio di materiale, ad esempio con una lega più resistente, piuttosto che la risaldatura dello stesso tipo di acciaio. La diagnosi dovrebbe essere confermata da un ingegnere dei materiali.
Difetti di fabbricazione e di saldatura
La mancanza di fusione, le cricche da calore, le cricche a cratere e le sottosquadri possono tutte trasformarsi in cricche da esercizio. Se un alloggiamento si guasta nelle prime fasi della sua vita utile, un difetto di fabbricazione è una causa plausibile. Si tratta di una questione che riguarda tanto la garanzia e la qualità del fornitore quanto la riparazione stessa, quindi è opportuno documentare il guasto prima di procedere a qualsiasi operazione di molatura.
Sovraccarico meccanico e congelamento
L'acqua che gela all'interno di un alloggiamento fermo può deformare o spaccare i gusci sottili. Anche i bulloni ad occhiello o i morsetti serrati eccessivamente, la sollecitazione sulle tubazioni dovuta a collegamenti di ingresso e uscita disallineati e le vibrazioni provenienti da tubazioni non adeguatamente sostenute possono causare crepe nelle saldature. In questi casi la riparazione è solitamente fattibile, a condizione che il carico venga corretto.
In cosa consiste una riparazione a saldatura eseguita a regola d'arte?
Una riparazione affidabile prevede più passaggi rispetto al semplice “levigatura e saldatura”. Chiedete a qualsiasi fornitore di servizi di riparazione di illustrarvi quanto segue.
Isolare, documentare e decontaminare. Depressurizzare, svuotare e pulire l'alloggiamento. Fotografare la crepa, annotare i dati riportati sulla targhetta identificativa e prendere nota delle condizioni di esercizio. Sostanze contaminanti quali oli, solventi o residui di processo causano porosità e fessurazioni nella saldatura.
Verificare il metallo di base. Utilizzare l’identificazione positiva del materiale (PMI) per verificare la qualità. Gli alloggiamenti venduti come “inossidabili” possono essere in 304, 316, 316L o in una qualità a basso contenuto di nichel, e la scelta del materiale di apporto dipende dalla risposta effettiva.
Traccia l'intero percorso della fessura. Il controllo con liquidi penetranti è il metodo di ispezione superficiale più comunemente utilizzato per l’acciaio inossidabile austenitico, poiché si tratta di un materiale non magnetico. Utilizzare liquidi penetranti con contenuto controllato di cloruri e zolfo e rimuovere ogni residuo.
Elimina completamente la crepa. Levigare o lavorare con utensili meccanici fino a quando il controllo con liquidi penetranti non mostra alcuna indicazione, quindi preparare una scanalatura che il saldatore possa raggiungere e riempire. La realizzazione di fori di arresto in corrispondenza delle punte delle crepe è una misura temporanea, non una riparazione.
Eseguire la saldatura secondo una procedura approvata. La saldatura ad arco con elettrodo di tungsteno in atmosfera inerte (GTAW/TIG) è comunemente utilizzata per i gusci sottili in acciaio inossidabile. È prassi comune utilizzare un materiale d’apporto a basso tenore di carbonio, come il 308L per il 304 o il 316L per il 316, ma spetta al tecnico di saldatura specificarlo. Un basso apporto termico limita la deformazione e mantiene il metallo al di fuori dell’intervallo di temperatura in cui si formano i carburi di cromo ai bordi dei grani (sensibilizzazione). Sugli alloggiamenti sanitari o critici per il processo, è necessario effettuare un spurgo posteriore dell’interno con gas inerte in modo che il lato di radice non si ossidi.
Ispezionare e testare. Ripetere la prova di penetranza sulla saldatura finita. Per le saldature di testa potrebbero essere necessarie la radiografia o altri metodi volumetrici, a seconda delle norme applicabili. Successivamente, eseguire la prova di pressione. Se si esegue una prova idraulica, utilizzare acqua a basso contenuto di cloruri e asciugare il serbatoio al termine dell’operazione, poiché la presenza di acqua residua contenente cloruri favorisce la formazione di corrosione puntiforme e di cricche da tensocorrosione (SCC).
Ripristinare la superficie. La colorazione da calore riduce la resistenza alla corrosione. Rimuoverla mediante decapaggio, elettrolucidatura o pulizia meccanico-chimica, quindi effettuare la passivazione. Per gli impieghi in ambito sanitario, ripristinare anche la finitura interna e verificare l’assenza di fessure nel punto di riparazione.
Registra tutto. La procedura, la qualifica del saldatore, il lotto del materiale di apporto, i risultati delle ispezioni e la pressione di prova devono essere inseriti nel fascicolo dell'attrezzatura.
In questo caso, l’alleviamento delle tensioni su tutto il serbatoio non rappresenta una soluzione pratica. Il trattamento termico dell’acciaio inossidabile austenitico comporta il rischio di sensibilizzazione, mentre la ricottura in soluzione dell’intero alloggiamento è raramente fattibile sul campo.
Chi è autorizzato a riparare un alloggiamento a tenuta di pressione?
Molti alloggiamenti per filtri sono recipienti a pressione in senso giuridico, ma non tutti recano il marchio di conformità. La presenza o meno di tale marchio dipende dalla pressione di progetto, dal volume, dagli standard di costruzione e dalla giurisdizione di riferimento. Controllare la targhetta identificativa e l’eventuale scheda tecnica del produttore.
Per un recipiente contrassegnato da un codice, le riparazioni alle parti soggette a pressione sono generalmente regolate dalle norme relative all’esercizio. In Nord America ciò significa solitamente il National Board Inspection Code (NBIC), Parte 3, che disciplina le riparazioni e le modifiche, insieme alla Sezione IX dell’ASME per le procedure di saldatura e la qualificazione dei saldatori. La norma ASME PCC-2 fornisce i metodi di riparazione per le attrezzature a pressione e le tubazioni. In molte giurisdizioni ciò comporta il ricorso a un’organizzazione di riparazione autorizzata e a un ispettore autorizzato. In Europa possono essere applicabili le normative nazionali relative all’esercizio e la valutazione di conformità originale ai sensi della Direttiva sulle attrezzature a pressione. Verificare i requisiti locali prima dell’inizio dei lavori e confermare le norme con il fornitore incaricato della riparazione, l’assicuratore e l’ispettore autorizzato, a seconda dei casi.
Nel caso di alloggiamenti sanitari o industriali non soggetti a norme specifiche e a bassa pressione, gli obblighi di legge possono essere meno rigidi, ma la vostra valutazione dei rischi non lo è. Una saldatura non conforme su un recipiente contenente fluidi caldi o pericolosi rappresenta comunque un pericolo. Specificate le stesse procedure, ispezioni e prove certificate.
Riparare o sostituire? Una tabella decisionale
La tabella riportata di seguito costituisce una guida di screening qualitativo e non sostituisce il giudizio tecnico. Non contiene dati misurati.
Scenario di crisi
Probabile causa
Fattibilità della riparazione
Principali condizioni o rischi
Decisione tipica
Piccola crepa in corrispondenza di un bordo di saldatura, metallo pulito intorno ad essa
Sovraccarico meccanico, evento di pressione isolato
Spesso fattibile
Correggere il caricamento; rimozione completa delle crepe; ripetere il test
Riparazione con ispezione e prova di pressione
Crepa sull'ugello o sulla saldatura di supporto a seguito di cicli ripetuti
Fatica in un punto di concentrazione delle sollecitazioni
Condizionale
La riparazione potrebbe fallire nuovamente se non vengono risolti i problemi relativi alla geometria, ai supporti o alle pulsazioni di pressione
Riparare solo con una soluzione progettuale; in caso contrario, sostituire
Crepe ramificate o a rete sottile, spesso in prossimità delle saldature
SCC al cloruro
Povero
Permangono tensioni residue ed esposizione ai cloruri; il metallo adiacente è probabilmente compromesso
Sostituire; prendere in considerazione una lega più resistente
Perdita attraverso la parete in corrispondenza di una fossa o di una fessura
Corrosione localizzata
Da scarso a discreto
Lo spessore residuo della parete è incerto; è probabile che nelle vicinanze vi siano altre cavità
Misurare lo spessore; di norma sostituire
Crepa in prossimità della flangia di chiusura, della sede del coperchio o della sede della cartuccia
Sovraccarico o difetto di fabbricazione
Condizionale
La deformazione può compromettere le superfici di tenuta; è necessario verificare la planarità
Effettuare la riparazione solo se è possibile verificare le superfici di tenuta
Crepa apparsa nelle prime fasi di vita in un nuovo alloggio
Difetto di fabbricazione
Non si tratta di una riparazione di manutenzione
La garanzia e l’analisi delle cause alla radice hanno la priorità
Documentare, quindi restituire o sostituire secondo le condizioni del fornitore
Nuova crepa in corrispondenza di una riparazione precedente
Causa mai rimossa
Povero
Già sollevati dubbi sulle tensioni residue e sulla qualità delle saldature
Sostituisci
La riparazione più economica è davvero l'opzione meno costosa?
Non necessariamente. Un preventivo di riparazione contenuto di solito copre la saldatura, non il costo totale dell'intervento. Il costo totale comprende:
Ispezioni e collaudi.
Risanamento delle superfici.
Documentazione.
Tempo di inattività.
Perdita del prodotto in caso di fallimento della riparazione durante l'utilizzo.
Il costo della ripetizione della riparazione.
Si consideri un esempio illustrativo, non un caso reale di un cliente. Uno stabilimento ripara una saldatura incrinata su un alloggiamento di processo in acciaio inossidabile e lo rimette in servizio. La crepa era stata causata dalle pulsazioni della pompa e nessuno aveva smorzato tali pulsazioni. La saldatura supera il controllo con liquidi penetranti, ma l’alloggiamento si incrina nuovamente accanto alla nuova saldatura nel corso della stagione produttiva successiva. La saldatura era a norma. La riparazione ha risolto il sintomo, non la causa.
Vale anche il contrario. La sostituzione di un alloggiamento non è automaticamente la soluzione più sicura o più economica se il guasto è stato causato da un sovraccarico isolato e se una riparazione eseguita da personale qualificato risulta rapida e ben documentata. Una regola ragionevole è quella di procedere alla riparazione quando la causa è chiara e risolvibile, e di optare per la sostituzione quando la causa è sistemica o quando il costo della riparazione si avvicina a quello della sostituzione.
In che modo le riparazioni mediante saldatura influiscono sull'adattamento e sulla tenuta delle cartucce?
Il ritiro e la deformazione dovuti alla saldatura possono spostare le superfici di tenuta. In prossimità della flangia di chiusura, della sede del coperchio o della sede della cartuccia, anche una minima variazione può creare un percorso di bypass. Il liquido non filtrato finisce così per aggirare l'elemento. Dopo qualsiasi intervento di riparazione in prossimità di tali aree, verificare la planarità della flangia, lo stato della scanalatura dell'O-ring o della sede della guarnizione e la sede inferiore che alloggia la cartuccia.
Il controllo successivo riguarda i raccordi terminali delle cartucce. Le cartucce utilizzano comunemente adattatori DOE (a doppia estremità aperta), 222 o 226, in versione piatta o alettata, e sono disponibili in diverse lunghezze. Il produttore cartuccia filtrante pieghettata sostituibile La pagina, ad esempio, illustra diverse opzioni di raccordi terminali e di tenuta. Se una riparazione comporta una modifica della posizione o dell’allineamento della sede, un tipo di raccordo che in precedenza garantiva la tenuta potrebbe non farlo più.
Anche la lunghezza e il diametro della cartuccia sono importanti. Un elemento più lungo, come ad esempio un Cartuccia in PP pieghettata da 40 pollici e 5 micron con raccordo terminale a O-ring, è più sensibile all'allineamento e all'altezza della sella rispetto a uno corto. Il Cartuccia pieghettata in fibra di carbonio attivo da 30 pollici è indicato con un diametro esterno di 69 mm e estremità piatte o alettate da 222/226. Se l'alloggiamento viene riparato e l'acquirente decide successivamente di cambiare il formato della cartuccia, verificare che il nuovo elemento sia compatibile con la geometria interna dell'alloggiamento.
Il materiale delle guarnizioni è un elemento a sé stante. Per le cartucce pieghettate sono tipicamente disponibili opzioni in silicone, EPDM, FKM e NBR, e la scelta corretta dipende dal fluido e dalla temperatura. Laddove è possibile specificare le guarnizioni, il cartuccia a membrana in fibra plissettata La pagina mostra una serie di opzioni relative alle guarnizioni e ai raccordi terminali che illustrano le diverse possibilità tra cui scegliere. Verificare sempre l'adattabilità con l'elemento effettivo prima dell'uso in produzione.
Quali condizioni operative è necessario ricontrollare prima del riavvio?
Un alloggiamento riparato viene reinserito nello stesso sistema che ne aveva causato la rottura. È necessario verificare nuovamente i limiti operativi, anziché dare per scontato che siano rimasti invariati.
Temperatura. Le pagine dei prodotti di questo produttore riportano limiti diversi a seconda del tipo di cartuccia. Le Cartuccia sedimentaria pieghettata da 10 pollici è specificato per temperature fino a 65–80 °C e una pressione differenziale di 4–5,5 bar, mentre il cartuccia filtrante plissettata in poliestere è specificato fino a 60 °C. Il limite più basso tra alloggiamento, guarnizioni e cartuccia determina il comportamento del sistema. L’impiego in ambienti caldi e in presenza di cloruri è anche quello in cui il rischio di SCC è più elevato, pertanto la temperatura è un fattore importante anche per l’alloggiamento.
Chimica dei fluidi. Il contenuto di cloruro, i prodotti chimici per la pulizia e i disinfettanti influiscono sia sulla lega dell'alloggiamento che sul materiale filtrante della cartuccia. La compatibilità dipende dal fluido, dalla temperatura e dalla struttura, come indicato nelle pagine del produttore stesso. Verificate ogni singolo elemento in relazione al vostro fluido.
Comportamento sotto pressione. Verificare la prevalenza di spegnimento della pompa, la regolazione della valvola di sicurezza e l’eventuale presenza di un sistema di monitoraggio della pressione differenziale. Il colpo d’ariete e il funzionamento a vuoto sono cause comuni di crepe ricorrenti. Se si stanno ridefinendo le specifiche dei componenti nell’ambito del riavvio, il cartuccia filtrante industriale a pieghe per l'acqua La tabella riporta valori di pressione fino a 4–5,5 bar e diversi fluidi, il che rende facile il confronto con il proprio punto di funzionamento effettivo.
Formato a cartuccia. Se il vecchio alloggiamento utilizzava tappi terminali a centro aperto e lunghezze standard, un formato come quello Cartuccia filtrante per acqua in PE plissettata dotati di tappi terminali a centro aperto e disponibili in diverse lunghezze, possono soddisfare esigenze di ricambio o di fornitura OEM. Si applicano le stesse verifiche di compatibilità.
Cosa occorre documentare e chiedere prima di approvare una riparazione?
Prima di autorizzare una riparazione mediante saldatura, raccogliere le informazioni riportate di seguito. Ciò consentirà a un ingegnere o a un'officina di valutare l'intervento e faciliterà la preparazione di un preventivo di sostituzione qualora la riparazione venisse rifiutata.
Identità abitativa: produttore, modello, numero di serie, dati riportati sulla targhetta identificativa ed eventuali schede tecniche fornite dal produttore.
Materiale e spessore: tenore confermato del metallo di base (PMI) e spessore residuo della parete in prossimità della cricca.
Progettazione e condizioni di funzionamento: pressione e temperatura di progetto, campo di funzionamento effettivo, tipo di pompa ed eventuali picchi di pressione noti.
Fluido: il contenuto di cloruro, i prodotti chimici utilizzati per la pulizia o la sanificazione e se il servizio sia di natura sanitaria o igienica.
Prove relative al crack: foto, ubicazione, lunghezza, se si tratta di un cavo a parete e eventuali riparazioni precedenti.
Ipotesi causale: affaticamento, SCC, sovraccarico, corrosione o difetto di fabbricazione, e quali misure saranno adottate per evitare il ripetersi del problema.
Requisiti di ammissione: i controlli non distruttivi richiesti, la prova di pressione, la finitura superficiale, la documentazione e chi deve approvare il lavoro.
Orari e alternative: tolleranza ai tempi di inattività, disponibilità di un alloggiamento di ricambio o sostitutivo, nonché formato e lunghezza della cartuccia da utilizzare in seguito.
A questo punto, ponete al fornitore del servizio di riparazione quattro domande:
Quali procedure e quali qualifiche dei saldatori si applicano?
Come verrà controllata e verificata la distorsione in prossimità delle superfici di tenuta?
Quali test effettuerete e documenterete?
Cosa consigliate se non è possibile individuare la causa principale?
Un fornitore che non sia in grado di rispondere chiaramente a queste domande rappresenta un rischio, indipendentemente dal prezzo offerto.
Domande frequenti
È possibile saldare un alloggiamento del filtro in acciaio inossidabile che presenta una crepa? Spesso sì, se il metallo di base è saldabile, la cricca è localizzata e la causa viene eliminata. Utilizzare una procedura qualificata, eseguire un controllo con liquidi penetranti e una prova di pressione. La criccatura da corrosione sotto sforzo o le reti di fatica indicano solitamente la necessità di sostituzione.
Quale metallo d'apporto si utilizza per riparare gli alloggiamenti in acciaio inossidabile 304 o 316? È prassi comune utilizzare materiali di apporto a basso tenore di carbonio, come il 308L per il 304 o il 316L per il 316. Il tecnico di saldatura dovrebbe confermare la scelta dopo aver verificato l'effettivo tipo di metallo di base, poiché gli alloggiamenti non sempre corrispondono al tipo ipotizzato.
Per una riparazione mediante saldatura è necessario un ispettore autorizzato? Dipende dal fatto che l’alloggiamento sia un recipiente a pressione omologato e dalle normative locali. In molte giurisdizioni, le riparazioni alle parti soggette a pressione richiedono l’intervento di un’organizzazione di riparazione autorizzata e di un ispettore. Controllare la targhetta identificativa e consultare l’autorità locale.
Come faccio a sapere se una crepa è dovuta alla corrosione sotto sforzo? Le cricche da SCC sono spesso sottili, ramificate e si riscontrano in prossimità di saldature o in zone soggette a sollecitazioni in condizioni di esercizio a temperature elevate e in presenza di cloruri. L’ispezione visiva da sola non è affidabile. Prima di procedere alla riparazione, è necessario che un ingegnere dei materiali o un laboratorio metallurgico confermi la diagnosi.
Devo effettuare la passivazione dopo aver riparato l'acciaio inossidabile? Sì, nella maggior parte dei casi. La saldatura lascia una colorazione dovuta al calore e può compromettere lo strato protettivo di ossido. Rimuovere la colorazione, quindi passivare e ripristinare la finitura nei casi in cui siano importanti l’igiene o la resistenza alla corrosione.
Un alloggiamento riparato garantirà comunque una tenuta adeguata delle cartucce? Non sempre. Il ritiro della saldatura in prossimità della sede del coperchio, della flangia o della sede della cartuccia può causare un bypass. Verificare la planarità, le sedi delle guarnizioni e l’adattamento della cartuccia all’elemento effettivo, compresi il tipo e la lunghezza del raccordo terminale, prima di rimettere in servizio l’alloggiamento.
Quando è più conveniente sostituire un alloggiamento incrinato piuttosto che ripararlo? La sostituzione risulta spesso la soluzione migliore quando le crepe sono diffuse, la riparazione richiede ispezioni e collaudi approfonditi, i tempi di fermo sono costosi o il costo della riparazione si avvicina a quello di un’unità nuova. Una riparazione economica non rappresenta il costo più basso se il guasto si ripete.