Guangzhou Lvyuan Water Purification Equipment Co., Ltd. è un produttore di filtri industriali fondato nel 2009 che progetta e produce alloggiamenti per filtri in acciaio inossidabile, serbatoi per acqua sterile in acciaio inossidabile, elementi filtranti, sacchi filtranti, materiali ultrapolimerici e prodotti filtranti sinterizzati. Gli acquirenti scelgono Lvyuan per il supporto OEM/ODM, il controllo qualità ISO9001 e le certificazioni multinazionali.
Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
Schema P&ID della linea di imbottigliamento di bevande per i prefiltri e i filtri finali
Meta descrizione: Guida P&ID per linee di imbottigliamento di bevande: prefiltro, filtro finale, monitoraggio della pressione, percorsi di sanificazione e sistemi di controllo a protezione della riempitrice.
Estratto: Uno schema P&ID di filtrazione ben strutturato illustra il percorso del prodotto, le modalità di collaudo e pulizia di ciascun filtro e i meccanismi che impediscono un riempimento non sicuro. Questa guida analizza le scelte progettuali e i guasti documentati che possono essere nascosti da un semplice schema a due filtri.
Tag: schemi P&ID per l’imbottigliamento di bevande, prefiltrazione delle bevande, filtrazione finale a membrana, tubazioni sanitarie, pressione differenziale dei filtri, CIP della linea di imbottigliamento
Schema P&ID della linea di imbottigliamento di bevande per i prefiltri e i filtri finali
Definire i confini. Se uno schema P&ID di filtrazione delle bevande termina con due riquadri contrassegnati come “prefiltro” e “filtro finale”, tralascia le decisioni che determinano se la riempitrice riceva il prodotto trattato, se un operatore possa isolare una cartuccia difettosa e se la soluzione detergente possa raggiungere ogni superficie a contatto con il prodotto.
Ma, esattamente, cosa dovrebbe controllare quel disegno?
Considero il P&ID come una documentazione dei percorsi fisici e delle decisioni operative. Dovrebbe identificare la fonte di alimentazione, la pompa, gli alloggiamenti dei filtri, le valvole, gli strumenti, gli scarichi, gli sfiati, i raccordi di pulizia, i punti di campionamento e l’interfaccia di riempimento. Dovrebbe inoltre rendere comprensibili gli stati consentiti: produzione, pulizia, sanificazione, prove di integrità, sostituzione dei filtri e risposta ai guasti.
Tale standard è impegnativo perché il termine “bevanda” comprende processi incompatibili tra loro. L’acqua in bottiglia, un succo con polpa, una bibita gassata, il vino e una bevanda a bassa acidità riempita in condizioni asettiche non possono avvalersi della stessa sequenza di filtrazione né delle stesse misure di controllo dei rischi. Uno schema che appaia chiaro per tutti e cinque i casi potrebbe risultare troppo vago per consentire la produzione sicura di uno qualsiasi di essi.
Qual è la funzione di ciascun filtro?
Un prefiltro protegge il processo a valle; un filtro finale svolge l'ultima operazione di filtrazione prevista prima del riempimento. Tali obblighi devono essere indicati separatamente.
Un filtro o un cestello a monte può trattenere frammenti abbastanza grandi da danneggiare una pompa o da sovraccaricare i media più fini. Un sacchetto o una cartuccia a profondità può ridurre le particelle e l’intorbidamento che potrebbero ridurre la durata dell’ultimo filtro. L’elemento finale può essere una cartuccia di rifinitura, una membrana selezionata per la riduzione microbica o un altro sistema di trattamento convalidato. La sua scelta dipende dal prodotto, dai contaminanti da eliminare e dal resto del processo.
Rifiuterei una specifica che si limiti a indicare “prefiltro da 5 µm, filtro finale da 0,2 µm” senza definire il metodo di classificazione, l’organismo o la particella di riferimento, la matrice del prodotto e il test utilizzato per verificarne le prestazioni. Una classificazione nominale delle particelle e una dichiarazione convalidata di ritenzione microbica sono affermazioni diverse. Lo stesso vale per una cartuccia a membrana e l’alloggiamento in cui essa si inserisce.
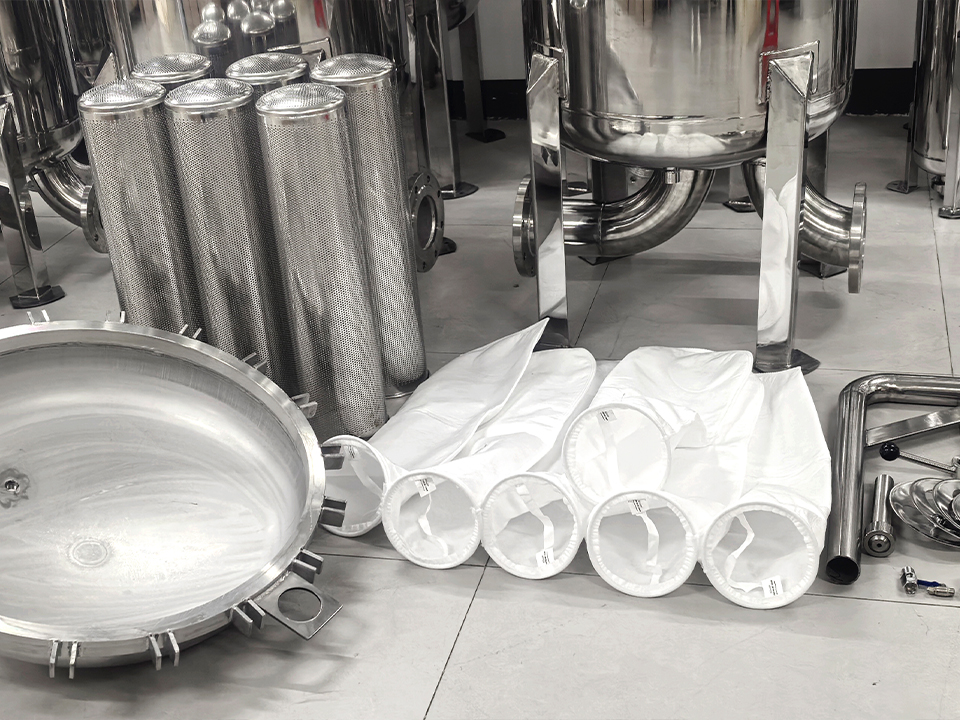
Per un impiego gravoso a monte, un filtro a cestello in acciaio inossidabile per i detriti presenti nelle condutture è una categoria di prodotti che vale la pena esaminare. Il prodotto indicato nel link è destinato alla protezione delle condutture industriali ed è disponibile con maglia larga o perforazioni a scelta. Ciò significa che non verificarne l'idoneità al contatto diretto con il prodotto su una linea di imbottigliamento a norme igienico-sanitarie. Verificare la pulibilità, la finitura superficiale, le guarnizioni, il drenaggio, la resistenza alla pressione e la documentazione richiesta relativa al contatto con gli alimenti prima di inserire qualsiasi dispositivo di questo tipo nel percorso del prodotto.
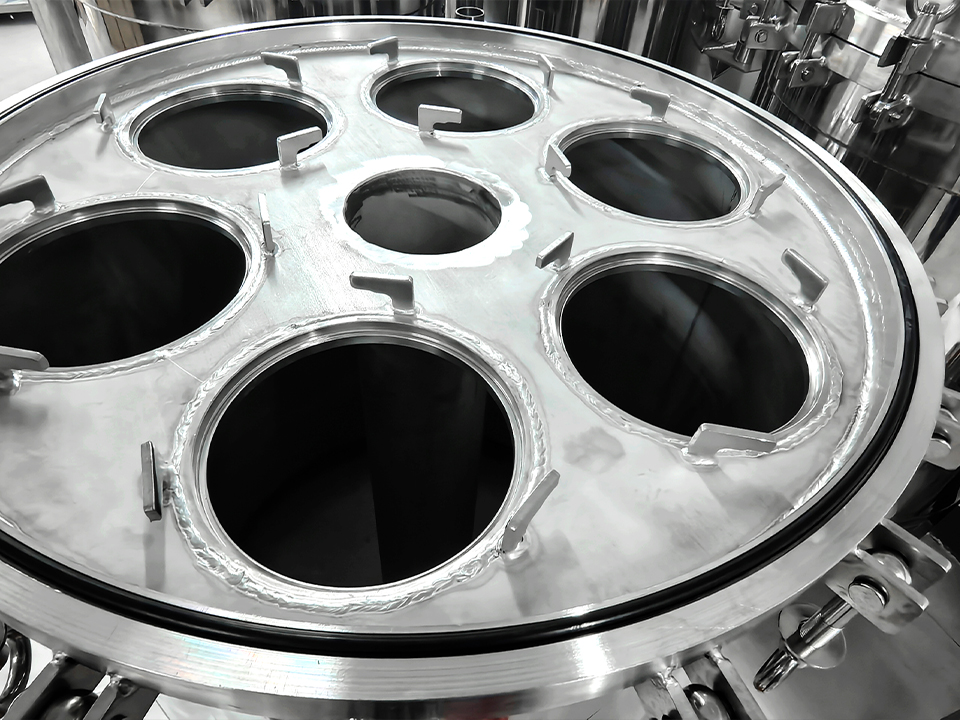
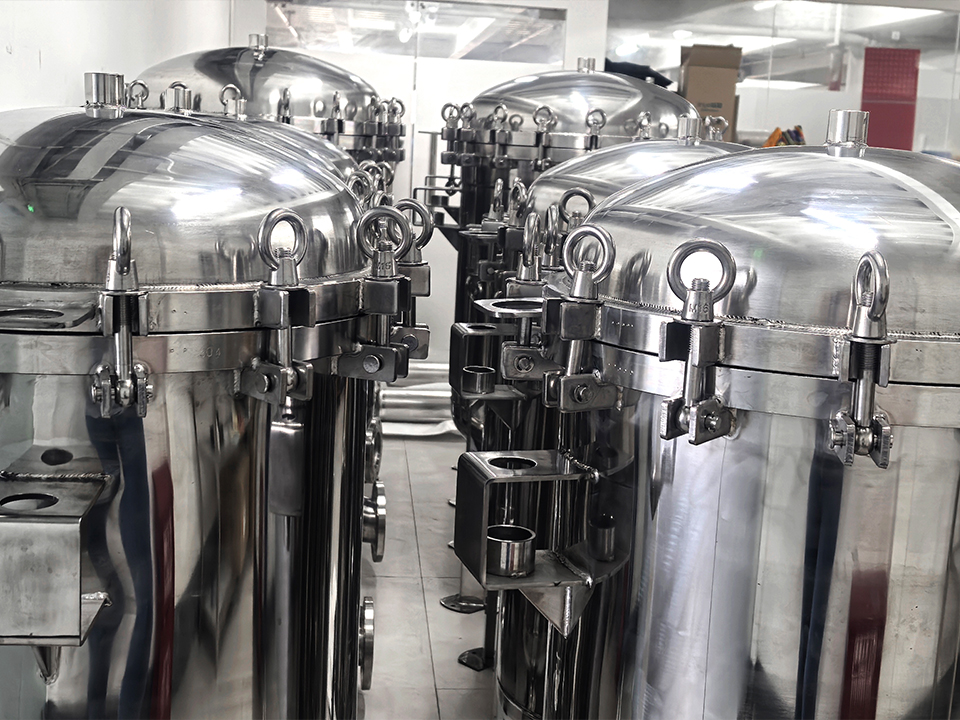
La stessa precisazione vale per un Alloggiamento in acciaio inossidabile con ingresso laterale per filtro a sacco, destinato alla prefiltrazione. Il suo ruolo di prefiltrazione industriale può avere senso a monte di uno stadio di filtrazione più fine, ma la sua chiusura, la geometria dell’ingresso, la tenuta del sacchetto e il metodo di pulizia richiedono una valutazione specifica per ogni prodotto. L’acciaio inossidabile di per sé non costituisce una specifica di progettazione igienica.
Definire i limiti del processo prima di disegnare i simboli
Iniziare dall’ultimo recipiente a monte ben definito e terminare all’ingresso del riempitore. Contrassegnare ogni punto in cui il prodotto, l’acqua, la soluzione detergente, il disinfettante, il gas o l’aria ambiente possano penetrare in tale perimetro. Quindi verificare se ciascuna via di accesso sia presente durante la produzione, durante la pulizia o in entrambe le fasi.
Per una linea semplice e non gassata, la sequenza operativa potrebbe essere: serbatoio di alimentazione, pompa di trasferimento, protezione grossolana se necessaria, prefiltro, filtro finale, trasferimento controllato alla riempitrice e teste di riempimento. Questa frase rappresenta un’ipotesi di partenza. Non definisce la posizione di una fase di trattamento termico, di un disaeratore, di una vasca di miscelazione, di un serbatoio tampone, della fase di carbonatazione o del confine asettico.
Vorrei conoscere cinque dati operativi relativi al pacchetto di disegno prima che qualcuno scelga un alloggiamento:
Prodotto e dazio: composizione della bevanda, contenuto di solidi, intervallo di viscosità, temperatura e il rischio individuato o l'obiettivo di qualità.
Richiesta: portata massima di riempimento, portata normale, portata di avviamento e durata di un ciclo di produzione.
Richiesta di rimborso per cure mediche: quali elementi la fase finale mira a eliminare o ridurre, e quali prove sosterranno tale affermazione.
Metodo di pulizia: rimozione manuale, pulizia in loco (CIP), acqua calda, sanificazione chimica, vapore ove opportuno e la sequenza consentita.
Disposizione: Cosa succede al prodotto quando si verifica un allarme del filtro, un test di integrità fallito, una discrepanza nella posizione della valvola o un problema di sanificazione?.
Si consideri una linea di riempimento con una produttività di 20.000 bottiglie all’ora, ciascuna contenente 600 mL. Il fabbisogno nominale di liquido è 12.000 L/h. Questo calcolo è utile, ma non costituisce un risultato definitivo per il dimensionamento del filtro. È comunque importante tenere conto di fattori quali avviamenti, arresti, ricircolo, viscosità, incrostazioni, prevalenza disponibile della pompa e durata utile della cartuccia. Un fornitore che indica solo la portata di acqua pulita a temperatura ambiente ha risposto a una domanda più semplice.
Cosa deve riportare uno schema delle tubazioni e della strumentazione di un filtro sanitario
Uno schema attendibile dei filtri di una linea di imbottigliamento assegna a ciascuna fase un proprio codice identificativo e una perdita di carico misurabile. Una convenzione pratica prevede che P1 si trovi immediatamente prima del prefiltro, P2 tra il prefiltro e il filtro finale e P3 immediatamente dopo il filtro finale. Quindi P1 − P2 descrive la pressione differenziale del prefiltro, mentre P2 − P3 descrive la pressione differenziale finale del filtro.
La distinzione è importante. Se il disegno mostra un solo manometro a monte di entrambi gli alloggiamenti e un altro a valle di entrambi, un aumento della caduta di pressione totale non è in grado di indicare in modo affidabile agli operatori quale elemento sia sotto carico. Se tra P2 e un alloggiamento è presente un tubo flessibile, una valvola o un raccordo per strumenti, anche il calcolo apparentemente semplice deve essere ricontrollato. La posizione del punto di prelievo fa parte della misurazione.
Il P&ID dovrebbe indicare:
Direzione del flusso, numeri di linea, dimensioni nominali, materiali e superficie a contatto con il prodotto.
Valvole di isolamento su ciascun alloggiamento, con una procedura documentata per impedire un bypass involontario.
Strumenti di misurazione della pressione nelle posizioni necessarie per valutare ciascuno stadio di filtraggio; i misuratori locali da soli potrebbero non essere sufficienti se il sistema di controllo deve attivare un allarme o registrare un andamento.
Allarmi di alta pressione differenziale, con valori di soglia stabiliti in base all'elemento selezionato e alle condizioni di processo.
Prese di sfiato nei punti più alti opportuni e scarichi nei punti più bassi opportuni, compresi i loro punti di scarico sicuri.
Punti di campionamento con una metodologia sanitaria definita e una finalità identificata.
Percorsi di alimentazione, ritorno e isolamento del CIP, comprese le modalità di pulizia e svuotamento dei tratti chiusi.
Verificare l'integrità dei collegamenti nei casi in cui sia specificata una membrana terminale sottoponibile a prova.
Protezione contro la depressione o la sovrapressione, laddove richiesto dal progetto idraulico.
Posizioni di guasto delle valvole, condizioni permissive, interblocchi e misure adottate in caso di guasto degli strumenti.
Vorrei anche una matrice dello stato delle valvole accanto al disegno. Uno schema P&ID mi indica cosa può essere collegato; la matrice indica all'operatore cosa potrebbe essere collegato alle fasi di produzione, CIP, sanificazione, collaudo e manutenzione. Se una valvola manuale può deviare il prodotto non filtrato aggirando l’elemento finale e convogliandolo alla riempitrice, il disegno deve prevedere un comando inequivocabile per tale eventualità.
A corpo filtro monocartuccia in acciaio inossidabile può costituire un utile punto di riferimento quando si parla di uno stadio di filtrazione compatto. Tuttavia, la scelta dell’alloggiamento non è completa finché il tecnico non specifica l’interfaccia della cartuccia, i materiali di tenuta, i limiti di pressione e temperatura, la possibilità di svuotamento, il tipo di collegamento e la procedura di pulizia. “Adatto a una cartuccia” non significa “garantisce una barriera finale verificata”.”
Il prefiltro è un dispositivo di controllo economico che comporta un onere in termini di igiene
La prefiltrazione può rappresentare una soluzione economica per prevenire l’intasamento prematuro del filtro finale. Tuttavia, può anche comportare l’aggiunta di un altro serbatoio, due ulteriori interfacce con guarnizioni, la presenza di residui di prodotto, tempi di pulizia più lunghi e un maggior rischio che l’operatore installi l’elemento sbagliato. Non aggiungerei una fase di prefiltrazione solo perché il disegno standard dello skid ne prevede casualmente lo spazio.
Esaminare innanzitutto i solidi e la modalità di guasto. Se il problema è costituito da detriti di grandi dimensioni presenti occasionalmente a monte di una pompa, un filtro a maglie larghe potrebbe essere la soluzione adeguata. Se invece il problema è costituito da una torbidità persistente o da un elevato carico colloidale, un filtro di questo tipo non influirà in modo significativo sulla durata della membrana finale. Se il processo prevede la presenza di composti aromatici delicati o di polpa aggiunta intenzionalmente, una prefiltrazione eccessivamente aggressiva potrebbe alterare la bevanda stessa.
A cartuccia filtrante in rete metallica sinterizzata lavabile o un cartuccia pieghettata in acciaio inossidabile potrebbe essere adatto a una specifica applicazione a monte in presenza di solidi, previa verifica della compatibilità e delle procedure di pulizia. Nessuno dei due prodotti dovrebbe essere descritto come barriera microbica finale solo perché è realizzato in metallo o presenta una granulometria pubblicata in micron. Specificare l’applicazione, testare il prodotto e registrare il risultato.
Ecco la domanda cruciale dal punto di vista commerciale: un altro prefiltro riduce il costo totale per litro vendibile, una volta considerati la sostituzione del materiale filtrante, il prodotto trattenuto, l’acqua, i prodotti chimici, la manodopera e i tempi di fermo? Un prezzo di acquisto inferiore per elemento dice ben poco su quel costo totale. Chiederei ai fornitori di effettuare prove con la bevanda effettiva a temperatura e portata rappresentative, registrando la perdita di carico e la portata fino al momento della sostituzione previsto.
La membrana finale costituisce un controllo solo se è possibile dimostrarne le prestazioni
Il filtro a membrana finale prima dell'imbottigliamento mette in luce una scomoda realtà: una cartuccia può essere specificata correttamente e tuttavia essere installata in modo errato, danneggiata, bypassata, intasata o esposta a condizioni che esulano dal suo ambito di utilizzo convalidato. Il P&ID deve quindi consentire la verifica, non limitarsi a indicarne la posizione.
Le prestazioni di una membrana devono essere correlate al prodotto e all’obiettivo di rimozione previsto. Per contestualizzare, un importante fornitore di sistemi di filtrazione descrive 0,45 µm e 0,2 µm soluzioni per la stabilizzazione microbica dell'acqua in bottiglia e per applicazioni che richiedono una maggiore ritenzione, oltre a design che consentono di verificare l'integrità; tali dati descrivono prodotti e funzioni specifici, non una regola universale valida per tutte le bevande. :chatgpt-content-reference{index=”0″}
Quando l’integrità di una membrana finale è fondamentale, è necessario illustrare come viene bagnata, isolata, testata, sfiatata, drenata e rimessa in servizio. Le prove di flusso in avanti e di decadimento della pressione sono metodi non distruttivi consolidati, ma la pressione di prova consentita e il valore di accettazione dipendono dalla membrana e dal gruppo specifici. La temperatura, il volume di prova a monte e la scelta del gas di prova possono influire sul risultato. :chatgpt-content-reference{index=”1″}
Avrei bisogno del disegno e delle istruzioni operative per rispondere a una semplice domanda: Cosa succede ai prodotti confezionati dopo l'ultimo test di accettazione se il test di integrità post-utilizzo risulta non conforme? La risposta richiede la definizione di un limite temporale, l'identificazione del lotto interessato, una decisione di blocco, un'indagine e un'autorizzazione al rilascio. Un punto di controllo privo di tale processo decisionale è un raccordo in attesa di una procedura.
Il tratto a valle merita particolare attenzione. Una volta che il prodotto ha superato il filtro finale, ogni valvola a valle, punto di campionamento, sfiato, volume tampone, linea di trasferimento e superficie di riempimento diventa parte del percorso protetto. Un tratto lungo e difficilmente drenabile a valle del filtro può vanificare lo scopo stesso della sua collocazione in prossimità del riempitore. Il termine “finale” descrive una posizione nella sequenza; non rende però innocuo tutto ciò che si trova a valle di esso.
Due casi della FDA dimostrano quando i disegni accurati non bastano
Utilizzo con cautela i dati relativi alle ispezioni. Essi riportano i risultati documentati relativi a strutture specifiche, non costituiscono una prova del fatto che il sistema di filtraggio proposto avrebbe risolto i problemi di quelle strutture.
In un 13 agosto 2024 – Lettera di avvertimento della FDA Alla Waiakea Bottling, l’agenzia ha comunicato che una fase finale del trattamento dell’acqua destinata al prodotto non funzionava in modo efficace per lo scopo previsto. La lettera descrive i reclami dei consumatori relativi alla presenza di corpi estranei visibili nelle bottiglie da 1 litro e riporta i risultati di analisi condotte da terzi su un lotto, tra cui conta batterica eterotrofica su piastra superiore a 5.700 UFC/mL e Pseudomonas aeruginosa superiore a 2.400 MPN/100 mL. La tecnologia di trattamento e diversi parametri operativi sono stati omessi. Sarebbe irresponsabile definire questo caso un guasto del filtro a membrana; la lezione che se ne ricava è che una fase di trattamento finale ben definita necessita di limiti operativi misurabili e di un intervento quando le prestazioni esulano da tali limiti. :chatgpt-content-reference{index=”2″}
A 26 dicembre 2024 – Lettera di avvertimento della FDA La segnalazione relativa alla Baldwin Richardson Foods riguarda un impianto di produzione di bevande asettiche, a bassa acidità e non casearie, un processo diverso con requisiti normativi specifici. La FDA ha segnalato la mancanza o l’inadeguatezza delle registrazioni relative a fattori critici, l’assenza di limiti impostati nel software per determinati parametri e la distribuzione del prodotto prima della verifica delle registrazioni pertinenti. La lettera affronta in particolare la registrazione incompleta dei tempi di sterilizzazione nel riempimento asettico e un problema relativo al limite massimo del flusso d’aria nei filtri HEPA. Uno schema P&ID del prefiltro per liquidi e del filtro finale non può sostituire la documentazione relativa al processo asettico, ma questo caso solleva una questione ingegneristica più ampia: l’indicazione di un sensore su un disegno ha scarso significato a meno che i suoi limiti, il comportamento degli allarmi, la registrazione dei dati e la decisione di rilascio del lotto non siano coerenti. :chatgpt-content-reference{index=”3″}
Esiste un altro limite utile riguardo a ciò che la filtrazione può garantire. In un campionamento effettuato dalla FDA su 197 prodotti di acqua in bottiglia raccolti nel periodo 2023–2024, 10 presentavano PFAS rilevabili; la FDA ha affermato che nessuno dei livelli rilevati superava i limiti massimi di contaminanti nell'acqua potabile stabiliti dall'EPA. Tali risultati sono stati pubblicati in seguito. I prefiltri convenzionali per particolato e le membrane antimicrobiche non dovrebbero essere commercializzati come soluzione universale per i contaminanti disciolti quali i PFAS. L’analisi dei rischi deve determinare se sia necessario un trattamento diverso. :chatgpt-content-reference{index=”4″}
Raggruppa gli allarmi, lo stato delle valvole e la destinazione del prodotto in un'unica pagina
Una linea può accumulare allarmi senza che se ne abbia il controllo. L’allarme “ΔP elevato” è utile solo se l’operatore sa a quale filtro si riferisce, quale soglia si applica, se il riempimento prosegue e cosa succede al prodotto interessato. Lo stesso vale per una bassa pressione a valle, una portata imprevista durante un test di integrità, una valvola di scarico aperta o un ciclo di sanificazione incompleto.
Strutturerei l’analisi di causa-effetto sulla base degli stati effettivi:
Produzione consentita: Elemento corretto installato; superati i controlli igienico-sanitari e di integrità richiesti; percorsi di scarico e CIP isolati; percorso del prodotto confermato; strumenti disponibili.
Sostituzione imminente: se la pressione differenziale specifica per ogni fase supera una soglia di allarme, il personale operativo deve pianificare un arresto controllato o un cambio di processo secondo la procedura approvata.
Produzione sospesa: se un parametro critico definito non soddisfa i requisiti o se manca la verifica richiesta relativa alla barriera finale, il riempitore non può ricevere il prodotto attraverso un percorso non approvato.
Prodotto in possesso: l'evento potrebbe aver interessato le unità riempite; il sistema registra l'ora di inizio, l'ora di fine, l'intervallo di lotti o batch e il responsabile della gestione.
Rientro in servizio: sono stati completati gli interventi correttivi, le operazioni di sanificazione, i test e l’autorizzazione documentata.
Si tratta di requisiti di progettazione da valutare, non di valori di riferimento universali. Un limite di pressione copiato da un’altra cartuccia, una portata diversa o una bevanda diversa potrebbero causare interventi indesiderati o consentire all’elemento selezionato di funzionare al di fuori delle specifiche previste. Il disegno dovrebbe fare riferimento a specifiche controllate per tali valori e indicare chi è autorizzato a modificarli.
Un bypass di emergenza è particolarmente facile da giustificare durante la messa in servizio. Se il filtro finale è il dispositivo di controllo identificato per un pericolo rilevante, una valvola di bypass in grado di convogliare il prodotto non trattato alla riempitrice non è una semplice funzione di comodità. La sua disposizione fisica, il blocco o il controllo degli accessi, l’indicazione e il divieto di utilizzo devono essere sottoposti a una revisione esplicita. Un avviso software non può garantire in modo affidabile la sicurezza di un percorso manuale non contrassegnato.
I percorsi CIP fanno parte del progetto di filtrazione
È proprio durante la pulizia che uno schema P&ID plausibile spesso diventa inutilizzabile. Il flusso del prodotto può scorrere senza intoppi attraverso un alloggiamento, mentre il liquido CIP prende una scorciatoia, lascia una sacca d’aria nella parte superiore o non riesce a defluire dalla parte inferiore. Un elemento filtrante potrebbe dover essere rimosso prima di un determinato ciclo di pulizia, mentre l’alloggiamento stesso richiede comunque la completa esposizione e il drenaggio. Queste scelte devono essere integrate nella progettazione della linea.
Indicare i collegamenti di mandata e ritorno del sistema CIP nei loro punti di collegamento effettivi. Segnare i punti in cui è possibile separare il prodotto dal sistema CIP, il punto di uscita della soluzione detergente e specificare se l’alloggiamento del filtro viene pulito con l’elemento installato. Indicare il funzionamento dello sfiato e l'eventuale limite di pressione durante un ciclo. Se la membrana finale richiede una sequenza separata di sanificazione o di verifica dell'integrità, indicare i collegamenti e le valvole di isolamento necessari. Verificare quindi la sequenza rispetto alle istruzioni del produttore dell'elemento e alla convalida della pulizia del sito.
Sono scettico riguardo all’espressione “compatibile con il CIP” in assenza di un circuito definito. Non mi garantisce che la chiusura, le guarnizioni, l’anima della cartuccia, le porte e le tubazioni a valle soddisfino le condizioni richieste per il tempo necessario. Né mi dice in che modo si impedisca all’acqua di risciacquo di entrare in contatto con il prodotto rilasciato. Per un determinato ciclo possono essere monitorati la conduttività, la temperatura, la portata, il tempo o altri parametri; la procedura approvata deve specificare quali condizioni costituiscono il completamento del ciclo.
Per un alloggiamento a contatto con il prodotto, richiederei una verifica della drenabilità e un controllo dell’effettivo orientamento di installazione. Anche un serbatoio perfettamente progettato può trattenere del liquido se inclinato a causa delle tubazioni in loco. Uno sfiato posizionato in un punto non raggiungibile in sicurezza dall’operatore potrebbe essere utilizzato come raccordo improvvisato per un tubo flessibile. In questo caso, l’adattamento in loco non è una questione di progettazione di secondaria importanza.
Confrontare le fasi prima di approvare un ordine di acquisto
Posizione sulla linea
Scopo tipico
Prove che vorrei richiedere
Un dettaglio dei P&ID che spesso viene trascurato
Filtro a maglie larghe, se necessario
Raccogliere i detriti di maggiori dimensioni e proteggere le apparecchiature a monte
Profilo dei detriti, scelta della maglia, facilità di pulizia, pressione nominale
Scarico, isolamento, spazio libero per la rimozione del cestello, idoneità igienica
Filtro preliminare a sacchetto o a profondità
Ridurre il carico di solidi nello stadio finale
Prova del prodotto, andamento della portata e della pressione differenziale, compatibilità
Presa di pressione separata a monte e a valle; isolamento per la sostituzione
Prefiltro a maglia fine, se necessario
Prolungare la durata della membrana finale per un'alimentazione definita
Prova che dimostra il guadagno per litro vendibile
Identificazione che impedisce di scambiarlo con l'elemento finale
Membrana finale o trattamento finale specificato
Rispettare l'ultimo ciclo di filtrazione o trattamento documentato
Convalida specifica per il prodotto e controlli applicabili relativi all’integrità o alle prestazioni
Porte di prova, limite a valle, allarmi, risposta in caso di guasto, smaltimento dei lotti
Interfaccia di riempimento
Mantenere lo stato raggiunto a monte
Dati relativi all'igiene e al funzionamento per il percorso a valle
Ogni valvola, sfiato, punto di campionamento e volume trattenuto dopo lo stadio finale
Quella tabella va interpretata in relazione a un prodotto e a un processo reali. Una cartuccia metallica, ad esempio, può essere adatta per un’applicazione di rimozione dei solidi che richieda robustezza e possibilità di pulizia; una alloggiamento per cartuccia sinterizzata in acciaio inossidabile con flangia Non basta occupare l’ultima casella del diagramma per diventare una barriera adeguata per le bevande. Richiedete le prove effettive di ritenzione dell’elemento, le specifiche complete dell’alloggiamento e il metodo di pulizia previsto una volta installato.
Come valuterei uno schema P&ID di una linea di imbottigliamento di bevande
Per prima cosa, traccio con un pennarello il percorso del prodotto dal serbatoio a monte fino all’ugello di riempimento. Ogni diramazione non giustificata viene contrassegnata con un punto interrogativo. Traccio i percorsi del CIP, dell’acqua di risciacquo, del gas compresso e degli scarichi in passaggi distinti. Successivamente, confronto la matrice degli stati delle valvole con ciascun percorso. Un singolo collegamento in comune può comportarsi in modo molto diverso durante la produzione e durante la pulizia.
In secondo luogo, verifico la logica della strumentazione in presenza di guasti realistici. Se il prefiltro si intasa, l’operatore è in grado di individuarlo senza aprire l’alloggiamento finale? Se la pressione a valle cala, il sistema è in grado di distinguere tra un riempitore a corto di materiale e un gruppo filtro danneggiato? Se il trasmettitore di pressione si guasta, il guasto viene segnalato come un errore o come un rassicurante valore pari a zero? Se l’alimentazione torna dopo un’interruzione, la produzione riprende solo dopo aver effettuato i controlli necessari?
In terzo luogo, esamino i registri operativi proposti. Quali valori sono oggetto di analisi di tendenza? Quali eventi sono contrassegnati da data e ora? Il personale addetto al controllo qualità è in grado di determinare cosa sia stato immesso tra l’ultima condizione nota come “buona” e la successiva condizione verificata come ”buona”? I risultati dell’ispezione della FDA presso Baldwin Richardson ci ricordano che registrare “Pass” senza indicare i limiti superiori e inferiori completi può nascondere l’evento che un ingegnere intendeva rilevare. :chatgpt-content-reference{index=”5″}
Infine, chiedo al personale di manutenzione e agli operatori di simulare la sostituzione effettiva di un elemento. Dove viene convogliato il prodotto residuo? Come viene scaricata la pressione? È possibile installare un elemento al contrario o nella posizione sbagliata? Quale guarnizione va sostituita? Chi verifica che l’alloggiamento sia chiuso, sanificato e pronto? Se le loro risposte richiedono improvvisazione, il pacchetto P&ID e le procedure non sono completi.
Domande frequenti
Qual è la differenza tra i prefiltri e i filtri finali nell'imbottigliamento delle bevande?
Un prefiltro è una fase di filtrazione a monte scelta principalmente per rimuovere un determinato carico di solidi e proteggere le apparecchiature o i mezzi filtranti a valle, mentre un filtro finale è l’ultima fase di filtrazione specificata prima del riempimento e viene scelto in base a un obiettivo distinto di qualità del prodotto o di controllo microbico, con una verifica adeguata a tale obiettivo. Le due fasi richiedono etichette, misurazioni della pressione e criteri di accettazione distinti.
Come si progetta uno schema P&ID del sistema di filtrazione di una linea di imbottigliamento?
Uno schema P&ID di filtrazione per una linea di imbottigliamento viene progettato definendo il prodotto, i rischi, le modalità operative e il fabbisogno della riempitrice; posizionando ogni serbatoio, filtro, valvola, strumento, sfiato, scarico, punto di campionamento e attacco per la pulizia lungo i percorsi effettivi del flusso; e specificando gli allarmi, i test, gli stati consentiti delle valvole e le azioni di smaltimento del prodotto associate a ciascuna condizione critica. Esaminarlo con i reparti operativi, qualità, manutenzione, controlli e il fornitore dei filtri prima dell’approvazione.
È sempre necessario un filtro finale da 0,2 µm?
Un filtro finale da 0,2 µm è un'opzione a membrana utilizzata per particolari funzioni convalidate di ritenzione microbica, ma la sola dimensione dei pori non garantisce che sia necessario, efficace o compatibile con ogni bevanda, poiché il prodotto, gli organismi bersaglio, la sequenza di trattamento, la struttura della cartuccia, le condizioni operative e il quadro normativo applicabile determinano il controllo finale appropriato. Specificare innanzitutto la funzione; selezionare e verificare l’elemento in un secondo momento.
Dove vanno collocati gli strumenti di misura della pressione differenziale?
Gli strumenti di misura della pressione differenziale dovrebbero misurare la perdita di pressione in ciascun stadio del filtro in punti di prelievo posizionati in modo da rappresentare lo stadio in questione, consentendo agli operatori e ai sistemi di controllo di distinguere l’intasamento del prefiltro da quello del filtro finale e di confrontare ciascun valore misurato con i limiti stabiliti per l’elemento selezionato in base alla portata, alla temperatura e alle condizioni del prodotto pertinenti. Una singola lettura su entrambi gli alloggiamenti compromette tale separazione diagnostica.
Un alloggiamento del filtro in acciaio inossidabile può fungere da filtro finale?
Un alloggiamento del filtro in acciaio inossidabile è un componente a tenuta di pressione che contiene un elemento filtrante; può far parte di un gruppo di filtrazione finale solo quando l’alloggiamento completo, la cartuccia, le guarnizioni, i raccordi, il metodo di pulizia e le prestazioni in servizio soddisfano le specifiche di impiego del prodotto e il piano di verifica. Il materiale di cui è costituito il contenitore, di per sé, non garantisce la ritenzione microbica né ne attesta l’idoneità igienica.
Richiedere una revisione della linea attuale
Portate con voi alla riunione dedicata all’alloggiamento il P&ID aggiornato, le specifiche del prodotto, la portata massima di riempimento, la procedura di pulizia, gli elementi filtranti previsti e qualsiasi documentazione disponibile relativa alla pressione o alla contaminazione. Richiedete una revisione del percorso con le annotazioni e un elenco scritto delle specifiche ancora da definire prima di effettuare l’ordine. È proprio a questo punto che un preventivo per i filtri può trasformarsi in una decisione ingegneristica.